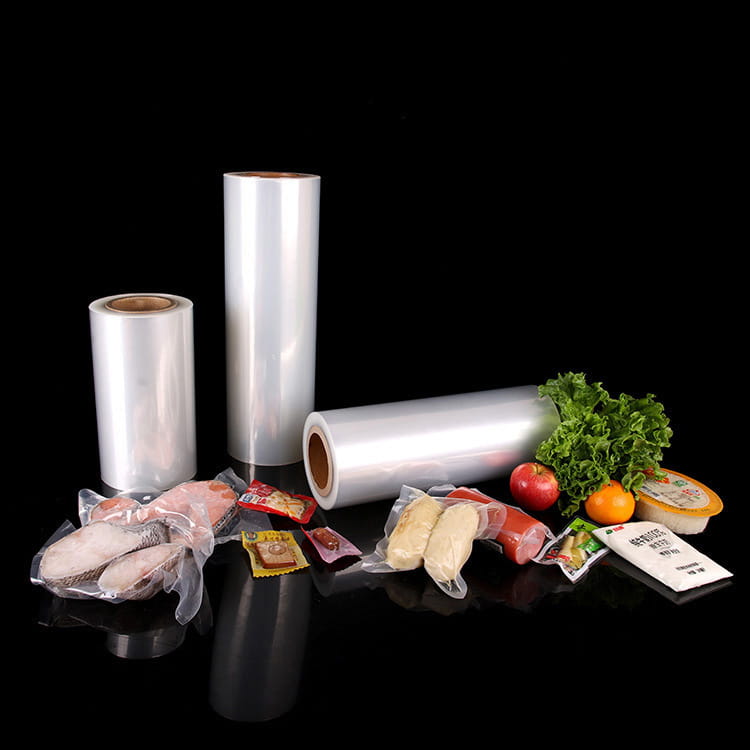


現代の食品包装システムの設計では、適切な材料を選択することが重要です。 学際的なエンジニアリングに関する意思決定 それは製品の品質、サプライチェーンの効率、法規制遵守、ライフサイクルの持続可能性に直接影響します。先進的なポリマーソリューションの中でも、 evoh 食品包装用ハイバリア形成フィルム パッケージング システムの統合、材料エンジニアリング、調達戦略を担当する技術チーム内で、ますます議論の中心的なトピックとなっています。
1. 状況に応じた梱包材: 機能要件とシステム制約
食品包装は、サプライチェーン内で次のような複数の機能要件を満たします。
- バリア保護 : 酸素、湿気、香り、汚染物質の侵入を防ぎます。
- 機械的完全性 : 充填、分配、および取り扱い時の穿刺、引き裂き、衝撃、応力に耐えます。
- プロセスの互換性 : 熱成形、密封、滅菌、自動包装ラインへの適合性。
- 規制遵守 : 管轄区域にわたる食品接触安全基準。
- 持続可能性プロフィール : 企業の環境目標と循環経済原則との整合性。
ポリエチレン (PE)、ポリプロピレン (PP)、ポリエステル (PET)、ポリアミド (PA) などの従来のフィルムは、食品包装用途全体で数十年にわたり使用されてきました。しかし、製品形式の進化と保存期間の延長の要求により、バリア性能、プロセス効率、および資源使用の点で従来の材料に課題が生じています。
2. 材料特性の比較
厳密な比較分析は、基本的な物理的および化学的特性から始める必要があります。システム設計では、これらの特性により、バリア性能、成形挙動、シール特性、機械的堅牢性が決まります。
2.1 構造の概要
| 物件カテゴリー | 伝統的な素材 | 食品包装用EVOHハイバリア形成フィルム |
|---|---|---|
| 化学構造 | ホモポリマー (PE、PP);半結晶芳香族 (PET);ポリアミドネットワーク | エチレン含量の高いエチレン・ビニルアルコール共重合体 |
| バリア機構 | 主に鎖の充填密度または結晶領域によるバリア | バリアスルー ビニルアルコール部分の分子配列 低ガス透過性を実現 |
| 一般的な使用方法 | 単純なバリアまたは構造層 | 多層構造の中央バリア層 |
| 水に対する過敏症 | 比較的鈍感 | 湿度に影響されるバリア性能 |
| 熱処理 | 広い溶融範囲。堅牢な熱処理 | バリアを維持するための高感度サーマルウィンドウ |
重要な洞察: evoh 食品包装用ハイバリア形成フィルム 主に、独立した構造フィルムではなく、多層フィルム構造に統合された高性能バリア層として機能します。
2.2 バリア性能: 酸素と水分の透過
バリア特性は、酸素透過率 (OTR) と水蒸気透過率 (WVTR) の透過率によって定量化されます。
- PEやPPなどの伝統素材を展示 中程度から高い OTR 、デリケートな製品には追加のレイヤーが必要です。
- PETとPAが提供する 改良された機械的および中程度のバリア ただし、本質的に超低ガス透過性を実現するわけではありません。
多層構造内に埋め込まれており、 evoh 食品包装用ハイバリア形成フィルム 届ける 桁違いに低い酸素透過性 一般的なPE/PPフィルムと比較して。ただし、そのバリア性能は、 相対湿度に依存する — 工学設計では、バリアの完全性に一時的に影響を与える可能性がある湿気による膨張効果を考慮する必要があります。
工学的な意味: バリア層の配置と湿気管理戦略 (隣接する疎水性層など) は、一貫したパフォーマンスを実現するために重要な設計上の考慮事項です。
3. 製造とプロセスの統合
包装システムのエンジニアは、成形、シーリング、自動化装置との材料の適合性を評価する必要があります。
3.1 熱成形とヒートシール
伝統的な映画 :
- PE と PP は幅広いヒートシール ウィンドウを提供し、プロセスの変動を許容します。
- PET は高い機械的強度を備えていますが、通常は特殊なシール層が必要です。
EVOH ベースの構造 :
- 互換性のあるシールおよびタイ層と統合する必要があります。
- バリア特性の低下を防ぐために、成形中に制御された熱プロファイルが必要です。
- 展示品 処理ウィンドウが狭い 、成形ラインでは正確な熱制御が求められます。
実稼働統合のためのリスク評価フレームワークでは、以下を考慮する必要があります。
| 製造要素 | 伝統的なフィルム | EVOHハイバリアフィルム |
|---|---|---|
| ヒートシールウィンドウ | 広い | 狭い |
| 熱劣化のリスク | 低い | 中程度(制御が必要) |
| 機器の校正 | 標準 | 高精度の再現性 |
| 複雑さを形成する | 低い–medium | 中~高 |
エンジニアリングのポイント: の展開 evoh 食品包装用ハイバリア形成フィルム 多くの場合、 オペレーターのスキルアップ 、高度なプロセス制御に投資し、品質を維持するためにメンテナンス方法を改良します。
4. バリアシステム設計と多層アーキテクチャ
の有効性 evoh 食品包装用ハイバリア形成フィルム 最適化されたシステムへの統合に依存します 多層バリアシステム .
4.1 機能層の役割
典型的な多層構造には次のものが含まれます。
- 外側構造層 : 剛性、印刷適性、耐乱用性を提供します。
- タイレイヤー : 化学的に異なるポリマー間の接着を可能にします。
- バリア層(evoh) :一次ガスとアロマバリア。
- シール層 : ヒートシール装置と接続し、パッケージの密閉性を保証します。
設計における課題は、バリア性能と製造性およびリサイクル性のバランスをとることです。
エンジニアリング設計の原則: 各レイヤーの機能をパフォーマンスのトレードオフにマッピングし、製品のライフサイクル (製造→保管→耐用年数終了) に沿って統合します。
5. 規制、安全性、およびコンプライアンスに関する考慮事項
食品包装材料は、FDA (米国)、EFSA (EU)、その他の国家基準など、複数の管轄区域における食品接触規制に準拠する必要があります。
- 規制上の評価は以下に焦点を当てます 抽出物と浸出物 、移行閾値、および食品との接触における不活性。
- PE、PP、PET などの材料には、長い間確立されてきた規制上の影響があります。
- 食品包装用EVOHハイバリア形成フィルム 承認された構造で使用される場合、同様に食品との接触の安全基準を満たしますが、技術チームは地域固有のリストと濃度制限に対する準拠を確認する必要があります。
システムエンジニアリングに関するメモ: 規制遵守は静的なものではなく、科学的証拠や地域の政策変更に応じて進化します。包装エンジニアは、製品ライフサイクル管理に継続的なコンプライアンス監視を組み込む必要があります。
6. サプライチェーンのストレス下での機械的性能
従来のパッケージとバリア強化素材の主な違いは、機械的ストレス下での性能にあります。
- 伝統的な映画 予測可能な伸びとエネルギー吸収特性を実現し、乱暴な取り扱いに有利です。
- ハイバリア構造 多くの場合、硬いバリア層により剛性が増加し、歪み耐性が低下します。
表 2 は、機械的性能パターンの比較を示しています。
| 機械的性質 | 伝統的なフィルム Structures | EVOH ベースの多層システム |
|---|---|---|
| 引張強さ | 中〜高 | 高 |
| 破断伸び | 高 | 低いer than traditional films |
| 耐衝撃性 | 良い | 外層の設計に応じて |
| 耐突き刺し性 | アプリケーションに依存する | 多くの場合、工学的な構造によって改善されます |
設計エンジニアリングでは、すべての層の結合された機械的プロファイルを考慮する必要があります。
7. 熱安定性と食品プロセスへの適合性
食品包装材料は、以下の際の温度勾配に耐える必要があります。
- 充填・密封作業
- 殺菌またはレトルト殺菌
- 冷凍または冷蔵保管
従来の梱包材 収縮やシール不良により、高温滅菌に制限が生じる可能性があります。
EVOHバリアシステム 慎重な熱プロファイリングが必要です。
- オーストラリアの赤身肉の殺菌では、高温サイクルに対してバリア層の完全性を確保する必要があることがわかっています。
- 冷却プロファイルは、層間の収縮差によって生じる内部応力を軽減する必要があります。
主要なエンジニアリング活動: 各パッケージ製品の代表的な条件下で熱サイクル試験を実施します。
8. 持続可能性と耐用年数終了に関する考慮事項
企業の持続可能性目標と規制の圧力により、包装技術者は環境フットプリントを評価することがますます増えています。
- PE や PP などの従来のモノポリマーは、既存の流れの中で容易にリサイクルできる傾向があります。
- 複数のポリマーを含む多層構造( evoh 食品包装用ハイバリア形成フィルム )分離が難しいため、リサイクルの課題が生じます。
トレードオフ分析 以下を考慮する必要があります:
- より薄いバリア層による材料使用量の削減。
- ライフサイクルの環境への影響 (体内エネルギー、二酸化炭素排出量)。
- 高度なリサイクル技術(相溶化、ケミカルリサイクルなど)の利用可能性。
システムエンジニアリングのアプローチ: サプライチェーン全体で機能性とリサイクル性のバランスをとるエコデザイン原則を採用。
9. 戦略的意思決定のための費用便益分析
調達および技術管理の観点から、総所有コストを評価するには以下が必要です。
- 単位面積あたりの材料費
- 加工歩留まりとスクラップ率
- 賞味期限延長のメリット
- 優れたバリア性による食品ロスの削減
- プロセスアップグレードの設備投資
分析コスト モデルでは、定量的要素と定性的要素の両方を統合して意思決定を行う必要があります。
コスト要因の例:
| 原価要素 | 伝統的な素材 | EVOHハイバリアフィルム |
|---|---|---|
| 原材料費 | 低いer | 高er |
| 処理効率 | 高 | 校正が必要です |
| 賞味期限への影響 | 中等度 | 潜在的に重要な |
| 梱包重量 | 変数 | 同等の保護を得るには、より低いことがよくあります |
| ライフサイクルへの影響 | 標準 | 持続可能性評価が必要 |
賞味期限延長の経済的価値は、腐敗の減少、返品の減少、小売業者の満足度の向上という観点から定量化する必要があります。
10. 統合の課題とベストプラクティス
従来の材料から先進的なバリア システムに移行する際には、いくつかの実際的な課題が生じます。
- プロセスエンジニア向け研修 ハイバリア素材の取り扱いについて。
- テストプロトコル 極端な湿度と温度下でのバリア性能を発揮します。
- 品質管理の指標 気泡の完全性、層間剥離チェック、シール強度測定など。
ベストプラクティス:
- 部門横断的なレビュー : 材料科学者、プロセスエンジニア、品質保証を早期に関与させます。
- パイロットトライアル : 製造条件下でのバリア性能を検証します。
- サプライヤーとの連携 : 材料仕様を最適化するための技術データ交換。
- 実験計画法 (DOE) 操作ウィンドウを定義します。
- フィードバックループ リリース後にマテリアルの使用方法を調整します。
概要
この記事では体系的に評価しました evoh 食品包装用ハイバリア形成フィルム 従来の包装材料と比較して、 システムエンジニアリングの視点 。主な要点は次のとおりです。
- バリア性能: EVOH はガス透過性が大幅に低くなりますが、湿度制御と互換性のある層が必要です。
- 製造統合: 正確な熱管理と高度な品質管理が求められます。
- 機械的および熱的挙動: 単層の特性ではなく、複合システムの特性として評価する必要があります。
- 規制と持続可能性の側面: 継続的なモニタリングと戦略的計画が必要です。
- コストと運用への影響: 保存期間やプロセス効率を含め、提供される合計価値の範囲内で組み立てる必要があります。
よくある質問 (FAQ)
Q1: 主な機能上の利点は何ですか? evoh 食品包装用ハイバリア形成フィルム 従来の映画と比べて?
A1: 主要な利点は次のとおりです。 優れたバリア性能 酸素と香りの透過を防ぎ、多層フィルムシステムに統合すると、敏感な食品の保存期間を延長できます。
Q2: EVOH バリア材は標準の包装ラインで処理できますか?
A2: できますが、 熱プロファイルとシール条件を厳密に制御 は不可欠です。包装エンジニアは、より狭いプロセスウィンドウに対応できるように機器を調整し、オペレーターを訓練する必要があります。
Q3: 湿度はバリア性能にどのような影響を与えますか?
A3:EVOHの展示品 湿気依存性の透過性 ;エンジニアは、湿気による膨張からバリア層を保護するために、隣接する疎水性層を設計する必要があります。
Q4: EVOH バリアフィルムにはどのような持続可能性の課題がありますか?
A4: 多層構造はリサイクルの流れを複雑にします。エンジニアが考慮すべきこと エコデザイン原則 、新たなリサイクル技術、材料選択における企業の環境目標。
Q5: ハイバリアフィルムのコストプレミアムは正当ですか?
A5: 厳格です 費用対効果の評価 材料および加工コストと比較して、賞味期限の延長、腐敗の減少、サプライチェーンの成果の改善を定量化する必要があります。
参考文献
- シン、R.P. 他、 食品包装材料の進歩: ポリマーバリアシステムと性能 、パッケージング技術ジャーナル、2024 年。
- ISO 15318: 包装 — バリアシステム — 定義と評価原則 、国際標準化機構、2023 年。
- 食品包装技術者協議会技術報告書、 ハイバリアフィルムの自動包装ラインへの統合 、2025.