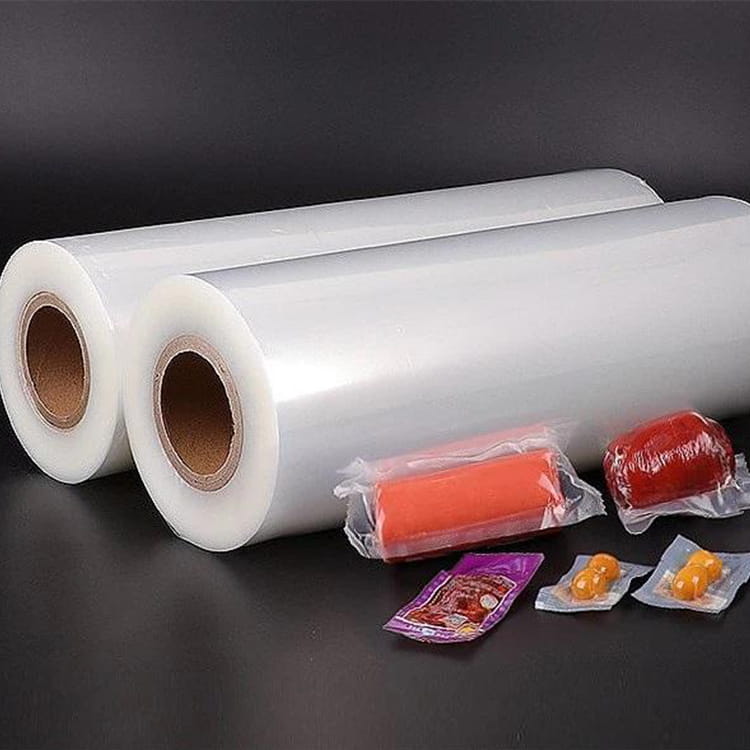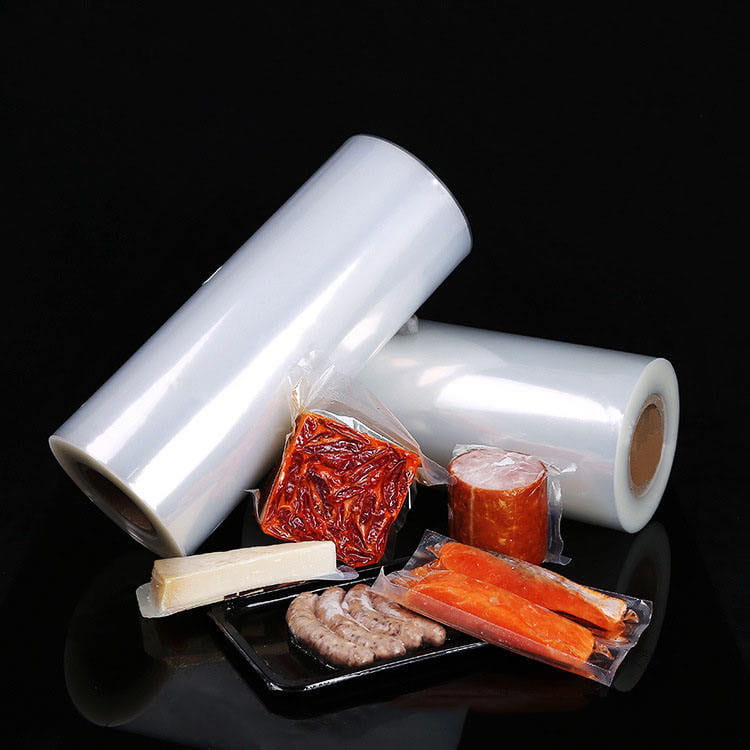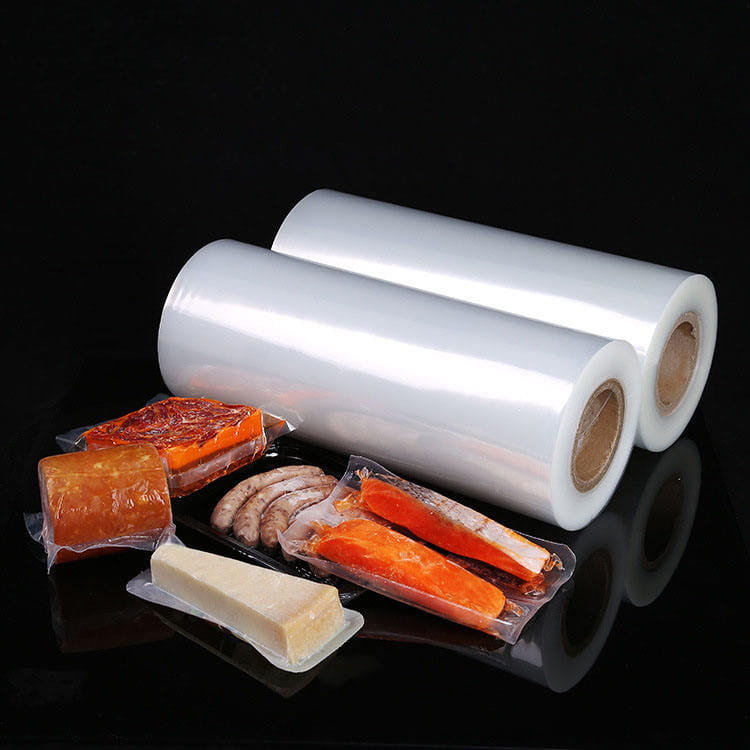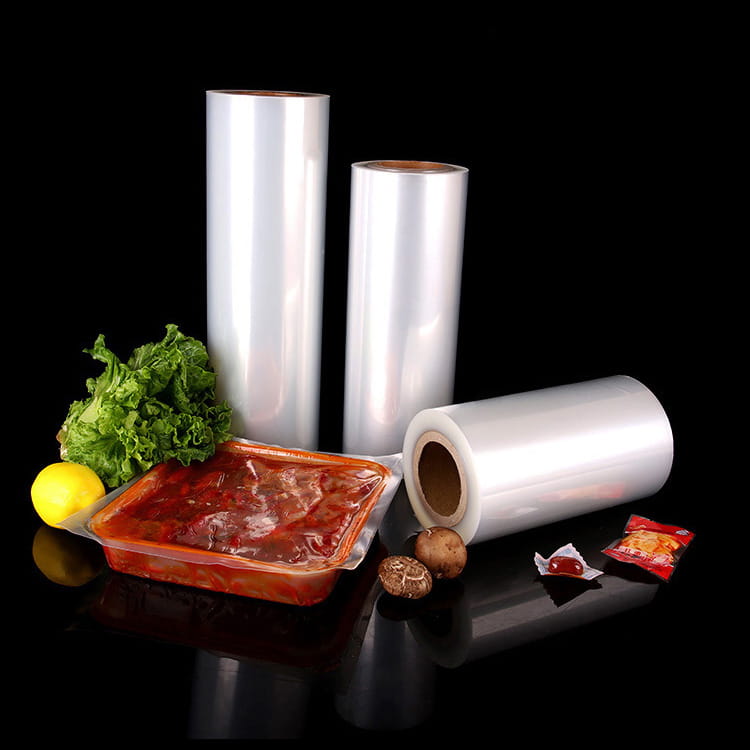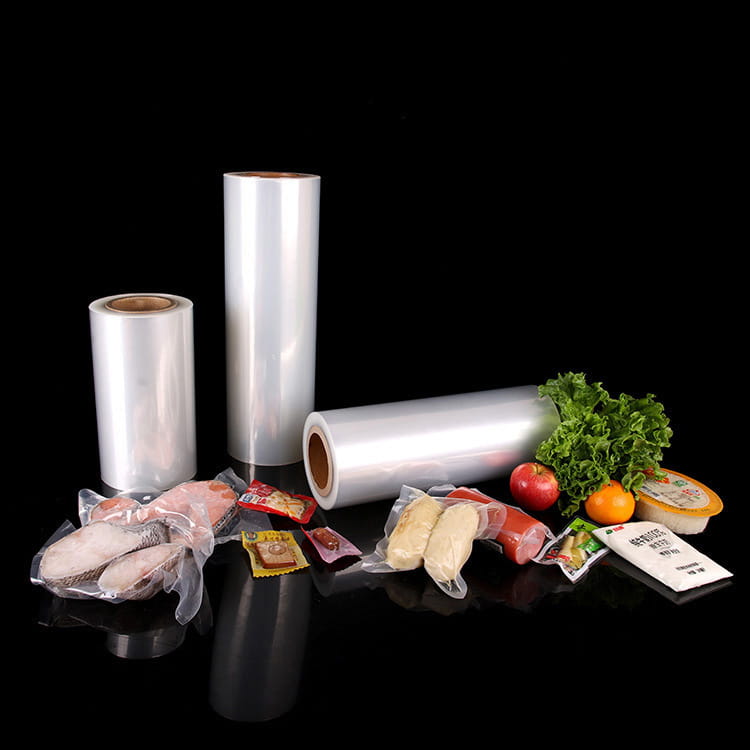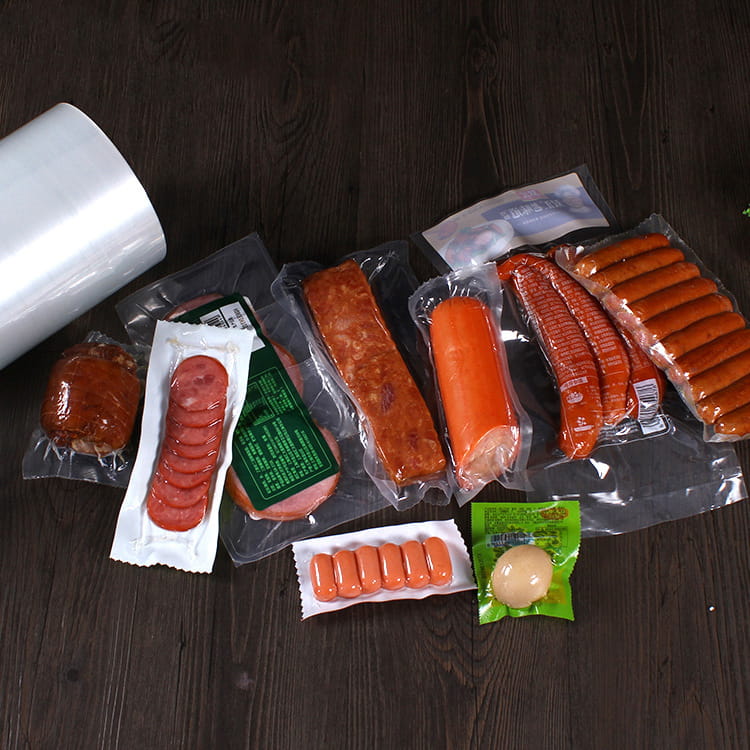


食品包装の最終的な目標は、賞味期限を延ばし、内容物の安全性を確保し、利便性と環境保護に対する消費者のニーズを満たすことです。従来の包装材料(単層PEフィルムやアルミニウムプラスチック複合フィルムなど)は、材料の単一性によって制限があり、高いバリア性、耐熱性、機械的強度を同時に達成することが困難でした。 9層の共押出ハイバリアフィルムは、分子レベルの共同設計により耐穿刺層、バリアコア層、ヒートシール層を科学的に配合することにより、食品保存技術における革命的な進歩をもたらします。
の構造設計 9層共押出ハイバリアフィルム :分子レベルでの緻密な連携
1. 典型的な構造的および機能的階層化
9 層共押出フィルムの核心は、その「サンドイッチ」層別設計にあります。
外層: 耐突き刺し性のポリプロピレン (PP) またはポリエチレン テレフタレート (PET) は、パッケージの損傷を防ぐ機械的保護を提供するために使用されます。
中間層:エチレンビニルアルコール共重合体(EVOH)とナイロン(PA)がバリアコアを形成します。 EVOH の緻密な結晶構造と PA の強力な極性分子鎖が連携して、酸素、水蒸気、臭気に対する物理的バリアを形成します。
内層:ヒートシール性に優れたポリエチレン(PE)により、パッケージのシール強度を確保し、内容物の漏れを防ぎます。
2. 接着樹脂(TIE)の架橋役割
TIE は層間の「分子接着剤」として、化学結合によって PP/PET、EVOH/PA、PE の強力な結合を実現し、層化のリスクを回避します。その分子鎖の設計は、高温加工 (押出や延伸など) 中に安定した結合を確保するために、材料の各層の極性の違いに適合する必要があります。
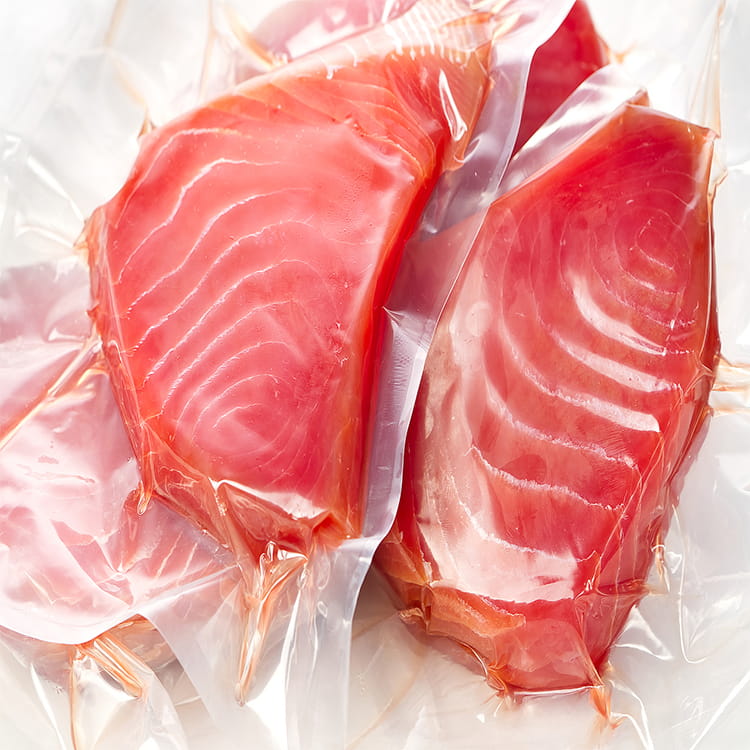
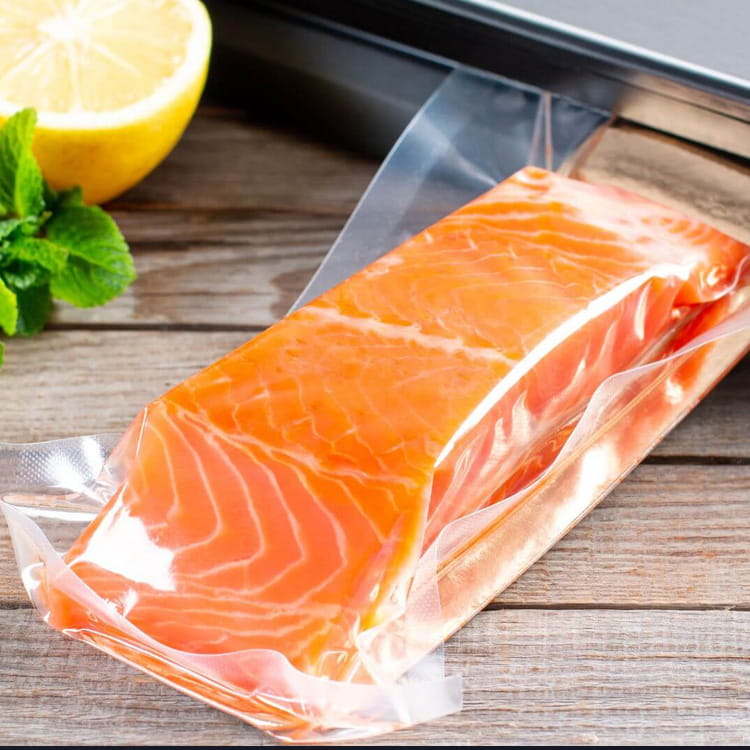
生肉の包装: バリア性能は微生物の繁殖をどのように阻害するのでしょうか?
1. 微生物の繁殖の「見えない殺し屋」
生肉の保存中に酸素により脂肪の酸化が促進され、肉の変色や臭いが発生します。水蒸気の浸透により微生物の繁殖が促進され、保存期間が短くなります。従来の包装フィルムの酸素透過率(OTR)は通常10〜50cm3/(m2・24h・0.1MPa)であり、生肉の長期保存のニーズを満たすのは困難です。
2. 9層共押出フィルムソリューション
超低 OTR: EVOH/PA バリア コアにより、9 層共押出フィルムの OTR を 1 cm3/(m2・24h・0.1MPa) 未満に下げることができ、好気性細菌 (シュードモナスなど) の増殖を効果的に抑制します。
防湿性能:水蒸気透過率(WVTR)<1g/(m²・24h)で、生肉の表面に霜が付くのを防ぎ、肉の新鮮さと柔らかさを保ちます。
抗菌相乗効果: 一部の製品は、ナノ銀や第 4 級アンモニウム塩などの抗菌剤を添加することで、バリア フィルムの微生物抑制能力をさらに強化しています。
3. 長期保存期間の証拠
実験室試験では、9層共押出フィルムで包装された生肉の保存期間は0~4℃で15日以上延長でき、これは従来の包装の3~5倍であることが示されています。消費者調査によると、この包装を使用した生肉の色、匂い、味の保持率はいずれも90%以上です。
調理済み食品の包装: フルチェーン保存の「技術的堀」
1. 調理済み食品業界における保存の問題点
調理済み食品は、加工、冷蔵、輸送、加熱などの複数のリンクを通過する必要があります。従来の包装では、高温調理耐性(121℃滅菌など)や低温冷凍耐性(-50℃保存)の要件を考慮することが困難でした。パッケージの破損、蒸気の侵入、低温脆性亀裂などの問題が発生すると、内容物の劣化の原因となります。
2. 9層共押出フィルムの「フルチェーン」の利点
高温調理耐性:外層のPPまたはPETの融点は160℃を超えており、フィルムの完全性を維持しながら高温滅菌プロセスに耐えることができます。
耐低温凍結性: 内側のPE層の柔軟性は-50℃でも維持され、パッケージの脆化を防ぎます。
耐突刺性: ≥5N の耐突刺性により、自動梱包および輸送中にパッケージが損傷しないことが保証されます。
液体包装:高い耐突き刺し性と柔軟性を備えた「セーフティシールド」
1. 液体包装の輸送リスク
液体製品 (ソースや飲料など) は、輸送中にはみ出たり穴が開いたりして、漏れが発生する可能性があります。従来の包装フィルムの耐突刺性は通常 3N 未満であり、複雑な物流環境に対応するのは困難です。
2. 9層共押出フィルムの「安全設計」
耐突き刺し層:外層のPPまたはPETの分子鎖は硬く、鋭利なものによる突き刺しに耐えることができます。
柔軟なコア: 中間層の EVOH/PA と内層の PE の弾性の組み合わせにより、フィルムに圧力がかかった後に自動的に反発し、漏れを防ぎます。
防爆設計: 一部の製品は、緩衝層を追加したり、一方向の延伸プロセスを使用したりすることで、耐衝撃性をさらに向上させています。
3. 輸送の安全性の検証
実験室のシミュレーション輸送テストでは、9 層の共押出フィルムで包装された液体製品の破損率は、1 メートルの高さから自由落下した場合に 0.5% 未満であり、従来の包装の 15% ~ 20% よりもはるかに低いことが示されています。
業界の課題と将来の動向
材料コスト: EVOH などのハイバリア材料は高価であるため、配合の最適化によってコストを削減する必要があります。
リサイクルの問題: 多層複合構造によりフィルムのリサイクルが難しくなり、単一材料技術の開発が必要です。
バイオベースの材料: PLA などのバイオベースの樹脂は、化石原料の代替として使用され、炭素排出量を削減します。
スマートなパッケージング: 統合されたセンサー技術がパッケージ内のガス組成をリアルタイムで監視し、劣化のリスクを警告します。
「プラスチック禁止」と食品安全規制の強化に伴い、9 層共押出フィルムは世界市場アクセス要件を満たすために、より厳格な認証 (FDA、BRC など) に合格する必要があります。