

最新の包装における PA/PE 共押出チューブ状フィルムについて理解する
包装業界は過去 20 年間に大きな変革を遂げてきました。製品の需要が進化するにつれて、製造業者は保存期間、製品の保護、持続可能性に関する厳しい要件を満たすために、ますます高度なフィルム技術に注目しています。これらの革新の中で、PA/PE 共押出チューブ状フィルムは、高級包装用途の基礎技術として浮上しています。
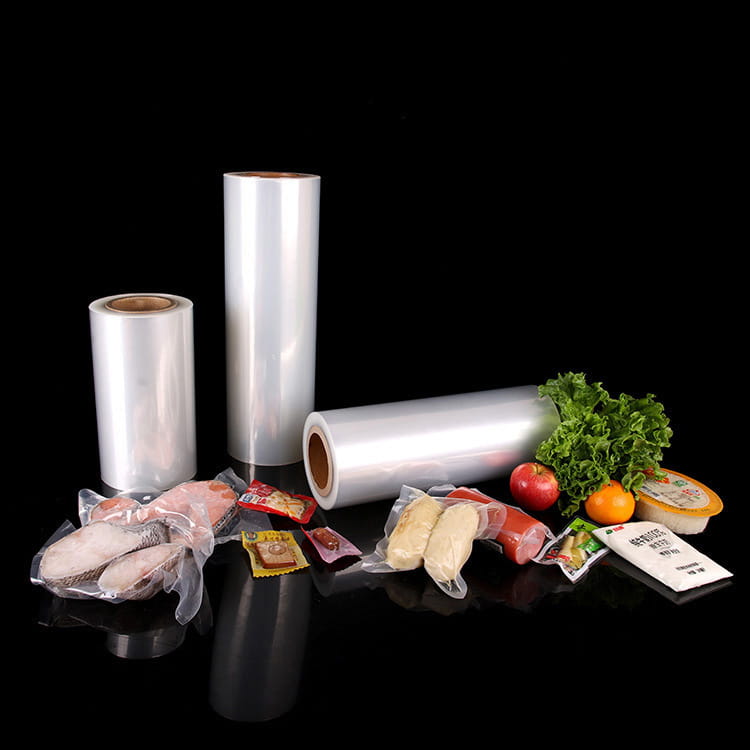
従来の単層または二層フィルムは何十年にもわたってその目的を十分に果たしてきましたが、現代のサプライチェーンではより洗練されたソリューションが求められています。電子商取引の台頭、流通ネットワークの拡大、製品品質に対する消費者の期待により、優れたバリア特性、機械的強度、多用途性を備えたフィルムの必要性が生じています。ここが 共押出管状フィルムロール このテクノロジーは従来のアプローチとは一線を画します。
この包括的なガイドでは、PA/PE 共押出フィルムと従来の対応フィルムの構造、性能、および実際的な違いを検証します。これらの違いを理解することで、パッケージングの専門家は、パフォーマンス要件とコストの考慮事項のバランスを考慮した情報に基づいた意思決定を行うことができます。
構造構成: パフォーマンスの基礎
従来のチューブラーフィルム: 単層および二層システム
従来の管状フィルムは通常、単純な層構造を採用しています。基本的な単層フィルムはポリエチレン (PE) またはポリプロピレン (PP) で構成され、基本的なバリア特性と機械的強度を提供します。より高度な従来のシステムは 2 層を特徴としており、多くの場合、コストとパフォーマンスのバランスをとるために異なるポリマーグレードを組み合わせています。
従来のフィルムの製造プロセスは比較的単純です。単一の樹脂の流れが環状のダイを通って流れ、気泡を形成し、連続した管状構造を生成します。このシンプルさは資本設備コストの削減と簡単な生産管理につながり、バリア要件が中程度にとどまる大量用途にとって従来のフィルムが経済的に魅力的になります。
共押出システム: 多層精密エンジニアリング
多層共押出フィルム テクノロジーは材料の組み合わせ方を根本的に変えます。単一のポリマー流の代わりに、共押出により複数の樹脂流が同じダイ内の別々のチャネルに同時に押し込まれます。これらの流れは、出口で収束して分子結合し、正確に制御された層の厚さと組成を持つ一体化したフィルムを形成します。
一般的な PA/PE 共押出構成には 3 ~ 5 つの異なる層が含まれており、それぞれが特定の機能目的に合わせて選択されます。たとえば、内側の結合層は構造層間の接着を促進し、酸素バリア層は透過速度を低減し、外側のシール層は機械的保護と二次加工操作に最適化された表面特性を提供します。
機械的特性と構造的完全性
引張強さと伸び
共押出フィルムの多層構造により、本質的に機械的性能が向上します。相補的な特性を持つ異なるポリマーを組み合わせることで、各層が他の層の弱点を補強する複合構造が形成されます。
従来の単層 PE フィルムは通常、機械方向 (MD) で 20 ~ 35 MPa の引張強度を示します。共押出 PA/PE システムは、望ましい伸び特性を維持しながら全体の引張弾性率に大きく寄与する高強度 PA バリア層を組み込むことにより、通常 28 ~ 45 MPa を達成します。
耐穿刺性および耐引裂性
耐突き刺し性、つまり破裂することなく鋭い点荷重に耐える能力が、高級フィルムと汎用フィルムを区別します。従来のフィルムは、2 ~ 4 kg/mm の中程度の穿刺定格を示します。最適化された層分布と材料選択による共押出構造は 4 ~ 7 kg/mm を達成し、鋭利なエッジ、粗い表面、または物流環境で一般的な衝撃シナリオからの損傷に対して大幅に優れた保護を提供します。
共押出システムでは引裂きの伝播も改善されます。引裂強度が異なる個別の層を導入することで、内部応力分布パターンが形成され、フィルムの厚さ全体を横切る前に伝播する引裂きを阻止します。この現象は、突然の減圧力が致命的な故障を引き起こす可能性がある真空パッケージ製品の場合に特に有益であることがわかります。
衝撃耐久性と屈曲耐久性
保存期間の延長と複雑なサプライチェーンにより、フィルムは圧縮、曲げ、温度サイクルなどの繰り返しの機械的ストレスにさらされます。従来のフィルムは、内部応力が蓄積するにつれて微小亀裂や応力白化が蓄積します。 PA/PE 共押出構造は、これらの周期応力を複数の層に分散させ、たわみ亀裂の発生時間を大幅に延長します。テストでは、目に見える損傷が現れる前に、繰り返し圧縮耐性が 5 ~ 10 倍向上していることが判明しました。
処理能力と製造の柔軟性
ヒートシール性能
共押出フィルムのシール層は、バリア要件とは独立して設計できます。従来のフィルムでは、バリア特性とシール挙動のバランスが取れた PE グレードを選択する必要があり、妥協が必要でした。共押出システムは、内層によるバリア機能を維持しながら、シール性能のために特に最適化された外層を専用にします。
この分離により、同等のシール強度を得るために従来のフィルムよりもシール温度を 10 ~ 15 °C 低くすることができ、包装された製品への熱応力が軽減され、高速の製袋・充填・シール作業におけるエネルギー効率が向上します。さらに、バリア層の配合が変化してもシール層の組成が一定に保たれるため、シール品質の一貫性が劇的に向上します。
インクの付着と印刷
フィルムパッケージへの直接印刷には優れたインク密着性が必要ですが、バリア層の材料が常にインクを容易に受け入れるとは限りません。共押出構造は、表面エネルギーと印刷インクの化学的適合性が最適化された専用の外層によってこの問題を解決します。従来のフィルムでは多くの場合、コロナ処理や接着促進剤が必要です。共押出システムは、多くの場合、前処理なしで適切に機能します。
変換と二次加工
スリッティング、パウチ形成、穴あけなどの加工操作では、局所的に強い応力がかかります。共押出フィルムは加工中に優れた寸法安定性を示し、パウチの寸法がより安定し、欠陥が少なくなります。多層構造により、切削ダイからのエネルギーをより効果的に吸収し、従来のフィルムにありがちな層間剥離や端割れを軽減します。
アプリケーションドメインとパフォーマンス要件
食品包装
食品包装は、従来のフィルムと共押出フィルムの両方の最大の応用分野です。ただし、プレミアム製品ではパフォーマンスの格差が顕著になります。共押出フィルムは、長期保存が必要な用途に優れています。真空パックされた塩漬け肉、無菌チーズの包装、スペシャルティ コーヒー、栄養パウダーなどはすべて、強化された酸素と湿気のバリアの恩恵を受けます。
従来のフィルムは、安定した温度環境で保存期間の短い製品 (2 ~ 4 週間) に依然として適しています。しかし、流通ネットワークが拡大し、サプライチェーンが複雑になるにつれて、日用品の食品でも、腐敗のリスクと規制順守コストを削減するために、共押出ソリューションへの移行がますます進んでいます。
医薬品および医療用包装
製薬用途では、絶対的なバリアの信頼性が求められます。湿気の侵入は、敏感な活性物質の化学分解を引き起こす可能性があります。酸素はビタミンや敏感な化合物を酸化する可能性があります。 ハイバリア共押出フィルム 規制の枠組みとメーカーの仕様が要求する一貫性とパフォーマンスのマージンを提供します。共押出フィルムのコストプレミアムは、最終製品コストに占める割合はごくわずかですが、重大なリスクが軽減されます。
化学物質および反応性物質の包装
刺激性の化学薬品、溶剤、反応性化合物には、バリア機能と組み合わせた優れた耐薬品性を備えたフィルム材料が必要です。共押出構造により、コスト効率の高い外層を維持しながら、特殊なバリア材料を組み込むことができます。たとえば、EVOH ベースのバリア層は優れた耐薬品性を提供し、PE シール層は信頼性の高いパッケージの完全性を保証します。
産業および農業用途
種子の包装、肥料の保護、工業製品の保護は、共押出フィルムの強化された耐久性とバリア特性の恩恵を受けます。長期間屋外に保管すると、フィルムは紫外線劣化や環境湿気にさらされます。 UV 安定化された外層と防湿層を備えた共押出システムは、従来のフィルムが破損する可能性がある季節の保管サイクルを通じて製品の実行可能性を維持します。
アプリケーションの適合性マトリックス
| アプリケーションの種類 | 賞味期限 | 従来のフィルム | 共押出フィルム |
|---|---|---|---|
| 真空パック肉 | 4~8週間 | 限界 | 素晴らしい |
| 粉末製品 | 12ヶ月 | 貧しい | 素晴らしい |
| 生鮮食品 | 2~3週間 | 良い | 素晴らしい |
| 医薬品 | 24ヶ月 | 貧しい | 必須 |
| 商品の梱包 | 1~4週間 | 適切な | やりすぎ |
費用対効果の分析と経済的考慮事項
材料費プレミアム
共押出フィルムは、バリア層の配合とフィルムの厚さに応じて、従来のフィルムと比較して材料コストが 25 ~ 45% 高くなります。商品の価格設定に慣れているメーカーにとって、このプレミアムは慎重な経済的正当化を保証します。ただし、計算は材料費をはるかに超えています。
総所有コスト
包括的な経済分析では、材料費以外の複数の要因を考慮する必要があります。
- 保存期間の延長により製品の腐敗と廃棄物を削減
- 変換効率の向上と不良率の低減
- ヒートシール時の熱エネルギー消費量の削減
- 製品のリコールと汚染または劣化による責任の削減
- プレミアム価格設定をサポートするブランド認知の向上
- 規制遵守と文書の簡素化
損益分岐点分析
For many packaged goods manufacturers, the economic break-even point occurs surprisingly quickly. Consider a snack food manufacturer producing one million pouches monthly. A 2% reduction in waste through extended shelf life from improved barrier protection eliminates 20,000 spoiled packages.一般的な最終製品の価格がパウチあたり 4 ~ 5 ドルである場合、この廃棄物の削減は月々 80,000 ~ 100,000 ドルに相当し、一般的な月々の材料費プレミアム 5,000 ~ 10,000 ドルをはるかに超えています。
Similarly, extended distribution reach enabled by superior shelf life can unlock premium market channels with higher per-unit margins.専門小売市場や国際市場でのプレミアムな位置付けには、15 ~ 30% の価格プレミアムがかかることが多く、共押出フィルムへの投資が容易に正当化されます。
リスク軽減の価値
Product recalls represent catastrophic financial events that extend beyond immediate replacement costs. Regulatory fines, litigation expenses, brand damage, and market share loss can exceed $10-50 million for major recalls.共押出フィルムは、製造のばらつきやサプライチェーンの不確実性に耐える一貫したバリア性能マージンにより、リコールのリスクを大幅に軽減します。
環境と持続可能性への配慮
材料効率と廃棄物の削減
Counterintuitively, coextruded films can deliver superior environmental performance despite higher material costs. By enabling extended shelf life, coextruded films dramatically reduce food waste throughout supply chains.環境影響調査のデータによると、一般的に、廃棄物をわずか 3 ~ 5% 削減して保存期間を延長することは、フィルム自体に追加の材料を使用することによる環境への影響を上回ることが示されています。
From a manufacturing perspective, coextruded processes achieve higher material utilization rates.従来の製造と比較して、粗悪な材料の生成が少なくなり、全体的な生産効率が向上し、埋立地への影響が軽減されます。
サポート終了時の考慮事項
Multi-layer coextruded films present challenges for mechanical recycling compared to single-layer conventional films.しかし、多層構造専用に設計された新たなケミカルリサイクル技術は、複雑なフィルム構造からもポリマーの価値を回収する道を提供します。 Additionally, the superior durability of coextruded films reduces the frequency of packaging replacement, extending product lifecycles.
エネルギーと排出量
最新の共押出装置は、従来の押出装置と同等のエネルギー効率で動作します。フィルム密度が高くなることで材料の輸送コストが若干増加しますが、共押出フィルムによって製品の保存期間が延長されるため、物流の統合と輸送頻度の削減が可能になり、材料関連の環境への影響を相殺できる可能性があります。
Selecting the Right Film Type for Your Application
意思決定の枠組み
従来のフィルムと共押出フィルムのどちらを選択するかには、複数の要素を体系的に評価する必要があります。次のフレームワークを考えてみましょう。
重要な質問
- 製品の感度: Does your product degrade when exposed to oxygen, moisture, or light? Sensitive products justify coextruded investment.
- 賞味期限要件: Extensions beyond 8-12 weeks strongly favor coextruded films. Short shelf-life applications may not justify the premium.
- サプライチェーンの期間: Longer supply chains (international distribution, extensive retail time) benefit from extended barrier protection.
- 温度安定性: Products exposed to temperature extremes during storage or transport benefit from coextruded films' superior mechanical stability.
- パッケージ形式: Vacuum packaging and aseptic processing nearly always require coextruded performance.標準のフォーム充填シールはできない場合があります。
- 規制要件: Pharmaceutical and medical applications typically mandate barrier performance only coextruded films reliably deliver.
- ブランドのポジショニング: Premium market positioning often justifies—and even requires—coextruded film performance as part of the value proposition.
経済的正当性マトリックス
この簡略化されたマトリックスを使用して、アプリケーションの共押出フィルムの経済的実行可能性を評価します。
- 青信号 (強く正当化): 賞味期限 > 12 週間、製品価値 > 1 個あたり 3 ドル、サプライ チェーン > 6 週間、規制要件が存在する、またはブランドのプレミアム ポジショニングが重要。
- 黄色信号 (慎重に検討してください): Shelf life 6-12 weeks, product value $1-3 per unit, supply chain 2-6 weeks, potential quality or waste reduction benefits.
- 赤信号 (正当化するのが難しい): 賞味期限は 6 週間未満、汎用品は 1 ドル相当、地元のサプライチェーンは 2 週間未満、廃棄物や品質の懸念はありません。
新たなイノベーションと将来の方向性
先進のバリア技術
The packaging industry continues advancing coextrusion capabilities. 0.5 cc/m2/日未満の酸素透過率を実現する新しいバリア材料が登場しており、従来の困難な用途でも保存期間を 24 か月に延長できます。これらの超高バリア材料は通常、セラミック ナノ粒子または特殊な EVOH 配合物を採用しており、ガス分子の曲がりくねった経路を作り出し、理論上のバリア限界に近づいています。
持続可能性を重視したイノベーション
メーカーは、バージン材料フィルムと同等の性能を維持しながら、30 ~ 50% のリサイクル含有率を組み込んだ共押出フィルムを開発しています。機械的および化学的リサイクルの進歩により、多層構造を廃棄するのではなく回収して再処理できる循環経済アプローチがますます可能になります。
機能層添加剤
新しいイノベーションにより、層数を増やさずに共押出フィルムに機能的機能が追加されます。抗菌添加剤、酸化スカベンジャー、エチレン吸収化合物を専用の層に組み込むことができ、製品の鮮度を延ばし、酸素バリアだけでは対処できない腐敗メカニズムを軽減します。
スマートなパッケージングの統合
共押出フィルム構造は、時間温度インジケーター、ガス透過性センサー、鮮度インジケーターなどのスマート パッケージング技術を統合するための優れたプラットフォームを提供します。共押出フィルムの固有の性能の一貫性により、信頼性の高いセンサーの校正と環境条件への予測可能な応答が可能になります。
よくある質問
Q1: 従来のフィルムと比較した PA/PE 共押出フィルムの主な利点は何ですか?
主な利点は、優れたバリア性能です。 PA/PE 共押出フィルムは、従来のフィルムと比較して酸素透過率が 50 ~ 80%、水蒸気透過率が 60 ~ 75% 低下します。この強化されたバリアにより、製品の保存期間が大幅に延長され、腐敗と廃棄が削減され、長期保存可能な製品を必要とする高級市場チャネルへのアクセスが可能になります。
Q2: 共押出フィルムはリサイクル可能ですか?
混合ポリマー層は従来のリサイクルの流れでの処理を複雑にするため、多層共押出フィルムの機械的リサイクルには課題が伴います。しかし、多層フィルム用に設計された新たなケミカルリサイクル技術により、ますます実用的なリサイクル経路が可能になりつつあります。さらに、共押出フィルムによって製品の保存期間が延長されるため、製品のライフサイクルが延長され、全体的な包装材料の使用量が削減されることがよくあります。
Q3: 共押出フィルムは従来のフィルムと比べてどれくらい高価ですか?
共押出フィルムの材料コストは通常、従来のフィルムより 25 ~ 45% 高くなります。ただし、このプレミアムは、製品の劣化の減少、変換効率の向上、利益率の高い市場セグメントへのアクセスによってすぐに相殺されることがよくあります。多くの用途では、初期材料コストが高くても、総所有コストを考えると共押出フィルムが有利になります。
Q4: 従来の装置で共押出フィルムをシールできますか?
はい、共押出フィルムは、標準的な成形・充填・シールおよびパウチ製造装置で使用できるように設計されています。シール層は、従来のヒートシール温度とプロセスに適合するように特別に設計されています。場合によっては、共押出フィルムは、従来の代替品と比較してシール温度を低くし、より安定したシール品質を可能にすることで、実際にシール効率を向上させます。
Q5: 共押出用途ではどのような膜厚範囲が一般的ですか?
共押出された管状フィルムは、用途の要件に応じて通常 40 ミクロンから 150 ミクロンの範囲にあります。食品包装用途では通常 60 ~ 120 ミクロンの厚さが使用されますが、真空および特殊な用途では耐穿刺性と耐久性を最大化するために 80 ~ 150 ミクロンのゲージが使用される場合があります。
Q6: 湿度は共押出フィルムのバリア性能にどのような影響を与えますか?
EVOH などの湿気に敏感なバリア素材は、高湿度レベルでは酸素バリア効果が低下する可能性があります。最新の共押出配合物は、感湿層を分離するか、耐水性の保護層を組み込む積層構造を通じてこの問題に対処しています。適切に配合された共押出フィルムは、一般的な周囲湿度範囲にわたって信頼性の高いバリア性能を維持します。
Q7: 共押出フィルムは高温処理用途に耐えられますか?
共押出フィルムは通常、連続温度は 50 ~ 60 °C まで、短時間の場合は配合に応じて 80 °C まで耐えます。 65°C を超える持続的な熱にさらされる必要がある超高温用途では、特殊なポリイミドまたは高度なバリア フィルムが必要になる場合があります。特定の温度要件については、材料仕様を参照してください。
Q8: 共押出フィルムにはどのような印刷オプションが利用できますか?
共押出フィルムは、標準的な加飾装置を介してグラビア印刷、フレキソ印刷、輪転グラビア印刷に対応します。設計された外層は、ほとんどの場合、前処理なしで優れたインク接着性を提供します。メタライゼーションや高光沢効果などの特殊効果も、共押出フィルム構造と互換性があります。
Q9: 共押出フィルムは、バリアとしてのアルミニウム ラミネートとどのように比較されますか?
共押出フィルムは、アルミニウムラミネートと比較して優れた柔軟性と成形性を提供し、配合に応じて同等の、または場合によっては優れたバリア特性を実現します。共押出フィルムは優れたリサイクル可能性も備えており、薄いアルミニウム箔が多層構造にもたらす穴あき脆弱性がありません。
Q10: 共押出フィルムの一貫した性能を保証する品質管理手段は何ですか?
メーカーは、厚さの均一性、バリア性能、シール強度、引張特性などのフィルム特性をオンラインで連続測定しています。統計的プロセス管理と頻繁なオフライン検証テスト (ASTM/ISO 標準テスト方法) により、生産バッチが生産実行全体を通じて指定された性能パラメータを満たしていることが確認されます。