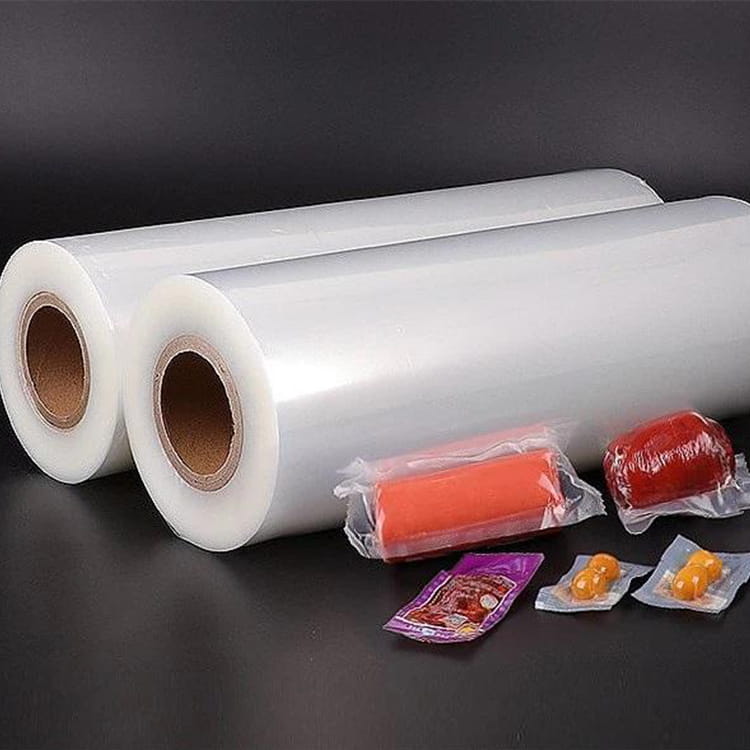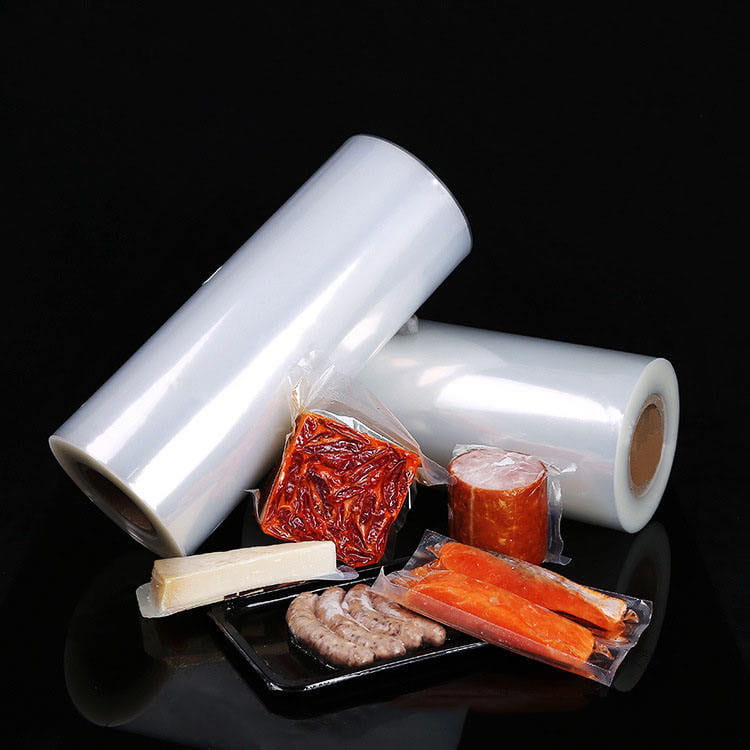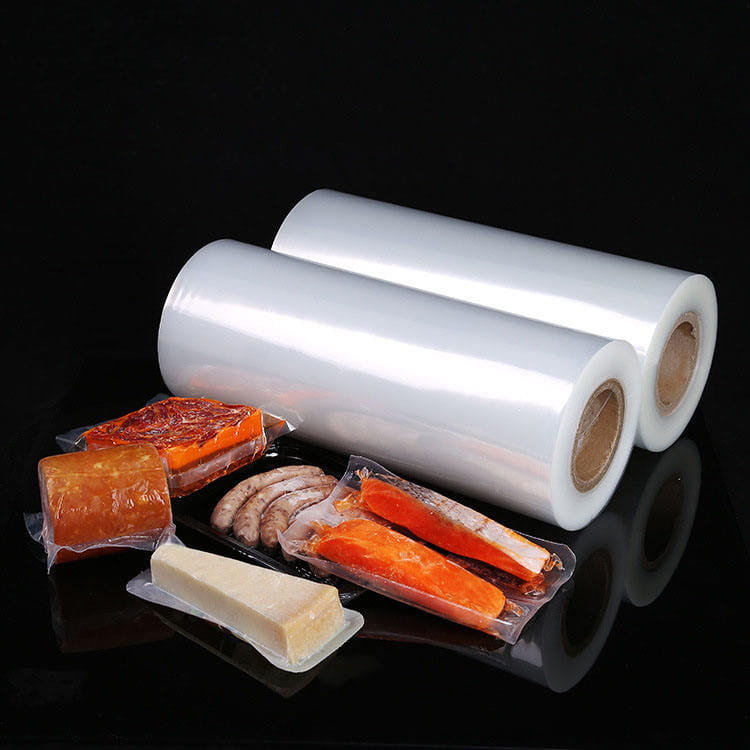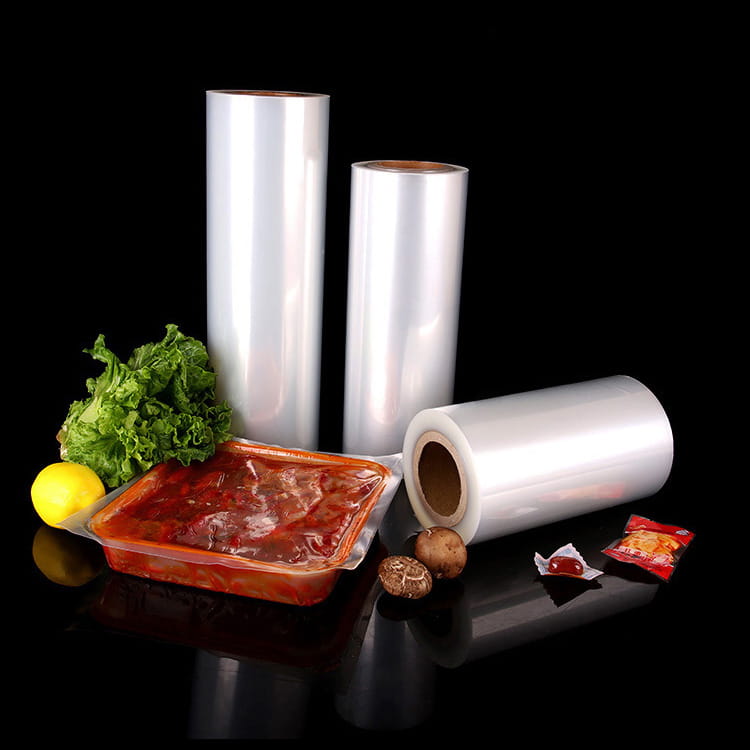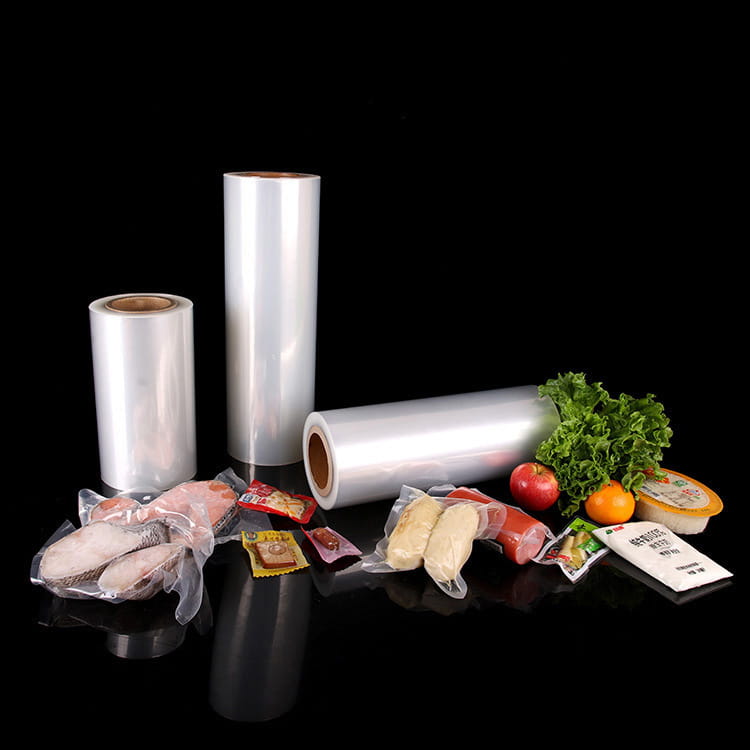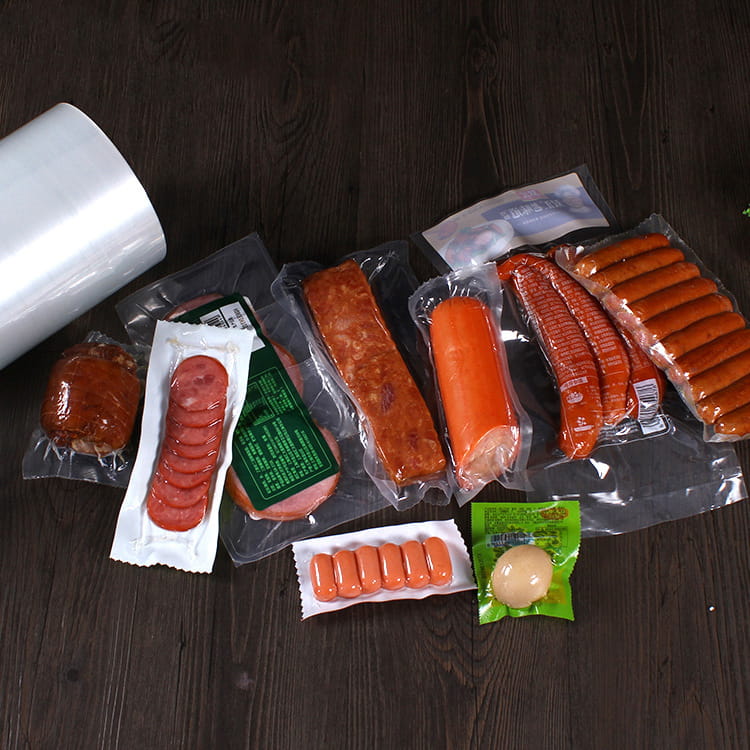


ハイバリア包装フィルムの実際の働き
高バリア包装フィルムは、包装壁を通過する酸素、湿気、光、その他のガスの透過を大幅に低減することで製品を保護します。 これはわずかな改善ではありません。バリア フィルムは、酸素透過率 (OTR) を 1,000 ~ 3,000 cc/m2/日の標準的なポリエチレン フィルムと比較して、0.5 cc/m2/日未満に下げることができます。その結果、単に製品を包むだけでなく、製品の完全性を積極的に拡張するパッケージングが実現します。
これらのフィルムは、汚染や劣化が許容できない食品、医薬品、電子機器、医療機器の包装に広く使用されています。核となる利点は単純です。 ハイバリアフィルムは、標準的なフィルムでは再現できない密閉環境を作り出します。
保存料を使用しないで保存期間を延長
ハイバリア包装の商業的に最も重要な利点の 1 つは、人工保存料を増やさずに製品の保存期間を延長できることです。加工肉、チーズ、インスタント食品の場合、バリアフィルムは次の方法で保存期間を延長することが示されています。 2~5回 従来のパッケージと比較して。
これが機能するのは、腐敗の 2 つの主な原因である酸化と微生物の増殖には両方とも酸素が必要だからです。バリアフィルムは、酸素の侵入をほぼゼロレベルに制限することで、これらのプロセスを大幅に遅らせます。たとえば:
- ハイバリアフィルムで真空包装された塩漬け肉: 保存期間は 60 ~ 90 日ですが、標準的なラップでは 14 ~ 21 日です。
- ハードチーズ: バリアフィルムを使用した調整雰囲気包装で保存期間が 30 日から 120 日以上に延長
- ドライスナック: 歯ごたえと風味が 3 ~ 6 か月ではなく 9 ~ 18 か月維持されます。
これにより、小売および消費者レベルで食品廃棄物が直接削減され、目に見える経済的および環境的メリットが得られます。
優れた酸素および水分バリア性能
すべてのバリアフィルムが同じというわけではありません。バリア フィルムの性能は、次の 2 つの主要な指標によって測定されます。 酸素透過率 (OTR) そして 水蒸気透過率 (WVTR) 。ハイバリアフィルムは両方とも極めて低い値を達成します。
| フィルムの種類 | OTR (cc/m²/日) | WVTR (g/m²/日) | 代表的な用途 |
| 標準PEフィルム | 1,000~3,000 | 5~15 | 一般的な梱包 |
| EVOH系バリアフィルム | 0.1~1.0 | 1~3 | 食品、医療用包装 |
| PVDC コーティングフィルム | 0.5~3.0 | 0.5~2.0 | 医薬品ブリスターパック |
| 共押出ハイバリアフィルム | <0.5 | <1.0 | 肉、チーズ、医療機器 |
上下ハイバリアフィルム 共押出技術を使用したソリューションは、複数の機能層を単一の構造に結合し、ラミネート接着剤を使用せずに耐酸素性と耐湿性の両方を実現します。その結果、シールの完全性が向上した、よりクリーンでより一貫したバリアが得られます。
構造の完全性と耐穿刺性
ハイバリアフィルムは、耐薬品性だけでなく物理的耐久性も考慮して設計されています。多層共押出バリアフィルムには通常、以下に寄与するポリアミド (ナイロン) やポリエステルなどの構造層が含まれています。
- 高い耐突刺性 — 肉の包装や医療器具の骨などの鋭利な製品に不可欠
- 耐屈曲亀裂性 — 輸送中に繰り返し曲げたり扱ったりした後でも、バリアの完全性を維持します
- 寸法安定性 — 高速包装ラインでの伸びや歪みに強い
実際には、5 層共押出バリアフィルムは、耐突き刺し性を達成できます。 15N以上 — 単層または基本的なラミネートの代替品よりも大幅に優れており、輸送中の梱包不良を測定可能なマージンで削減します。
熱成形と蓋の用途にわたる多用途性
ハイバリアフィルムは、幅広い包装形式で機能するように設計されています。トップ (蓋) ウェブ アプリケーションとボトム (形成) ウェブ アプリケーションの両方がバリア フィルム特性の恩恵を受けるため、以下の用途に適しています。
- 生肉および加工肉用の熱成形トレイ
- 小売魚介類および鶏肉向けの真空スキン包装 (VSP)
- デリ製品の調整雰囲気包装 (MAP)
- 医薬品の錠剤やカプセルのブリスターパック
- 手術器具や医療機器用の滅菌パウチ
成形ウェブと蓋ウェブの両方 (上部と底部) にバリア フィルムを使用できるということは、片側だけでなく、密閉されたキャビティ全体が保護されることを意味します。 このクローズドシステムのアプローチにより、真空包装と MAP 包装が効果的になります。
高速包装ラインへの対応
現代の食品および医薬品の製造は高スループットで行われています。ハイバリアフィルムは、生産を遅らせることなく自動熱成形機やフローラップ機で確実に機能するように設計されています。プロセスに適した主な特性は次のとおりです。
- 安定したシール強度 — ヒートシール層は、広い温度範囲 (通常 120 ~ 180°C) にわたって繰り返しシールできるように配合されています。
- 均一な厚さ — 厳密なゲージ制御 (±2 ~ 3%) により、シールの破損や成形の不一致を防止します
- 低い摩擦係数 (COF) — フィルムのスムーズな供給を可能にし、水平フォーム・フィル・シール (HFFS) ラインでの詰まりを軽減します。
- 一貫した成形深さ — 熱成形可能なバリアフィルムは、バリア層の破損なしに最大 1:3 の延伸比を達成できます。
パッケージングの失敗によるダウンタイムはコストがかかります。プロセスの一貫性を考慮して設計されたフィルムは、不合格のパックやラインの停止を減らし、直接的な運用上の利点となります。
二次包装の必要性の削減
高バリア一次包装はそれ自体で十分な保護を提供するため、メーカーは多くの場合、 二次包装層を排除または簡素化する 。これにより、梱包材の総コストが削減され、輸送重量が軽減され、全体的な廃棄物が削減されます。
たとえば、これまでは一次袋と外側のホイルのオーバーラップが必要だった製品は、蓋フィルムを備えた高バリア熱成形トレイ 1 つだけで済む可能性があり、材料使用量が 30 ~ 50% 削減され、それに応じて二次包装コストも削減されます。
この簡素化は、小売店でのプレゼンテーションにも利益をもたらします。単一の透明なバリア パックにより、追加の包装をしなくても製品が完全に見えるようになり、この研究は一貫して消費者の購入意思決定の向上につながります。
デリケートな製品カテゴリーへの適合性
高バリアフィルムは、製品の劣化が品質への影響だけでなく、安全性や有効性に影響を与えるカテゴリーにおいて特に重要です。
- 医薬品 : 錠剤やカプセル内の有効成分は、湿気や酸素の存在下で劣化する可能性があります。バリアブリスターフィルムは、24 ~ 36 か月の保存期間を通じて薬物の安定性を維持します。
- 医療機器 : 無菌医療機器には、製造から使用時点まで無菌を維持するパッケージングが必要です。 ISO 11607 規格に基づいてテストされたバリアパウチがこれを保証します。
- エレクトロニクス : 湿気に敏感なコンポーネント (PCB やセンサーなど) は、輸送中の腐食を防ぐために乾燥剤とともにバリアバッグに入れて出荷されます。
- 価値の高い食品 :スペシャルティコーヒー、プレミアムチーズ、塩漬け肉などの製品は、腐敗を防ぐという経済的価値があるため、バリア包装の増分コストが正当化されます。
よくある質問
Q1: 標準包装フィルムと高バリア包装フィルムの主な違いは何ですか?
標準フィルムは、ガスや湿気の透過に対する最小限の耐性を備えています。ハイバリアフィルムは、特殊な素材(EVOH、PVDC、または共押出ナイロン層など)を使用して、OTR と WVTR を非常に低いレベル(多くの場合、それぞれ 1 cc/m²/日および 1 g/m²/日未満)に抑えます。
Q2: 包装における「上下ハイバリアフィルム」とは何ですか?
これは、底部形成ウェブ (トレイまたはキャビティ) と上部蓋ウェブ (シール層) の両方に高バリアフィルムを使用することを指します。両面にバリアフィルムを使用することで、密閉されたパッケージ環境全体がガス交換から保護されます。
Q3: ハイバリアフィルムは透明包装に適していますか?
はい。共押出された高バリアフィルムの多くは光学的に透明で、バリア性能を維持しながら製品を完全に視認できます。特にEVOHベースの構造は、優れたバリア特性を備えた高い透明性を実現できます。
Q4: ハイバリアフィルムは雰囲気調整包装 (MAP) に使用できますか?
はい。 MAP は、内部雰囲気を特定の混合ガス (CO₂ や N₂ など) で置き換えることに依存しています。高バリアフィルムは、時間の経過とともに改質された雰囲気が包装壁から放散するのを防ぐため、MAP には不可欠です。
Q5: ハイバリア包装フィルムを最も一般的に使用している業界は何ですか?
主なユーザーは、食品加工 (肉、乳製品、スナック、調理済み食品)、医薬品 (ブリスター パック、パウチ)、医療機器 (滅菌パウチ)、および電子機器 (防湿バッグ) です。酸素、湿気、汚染に敏感な製品であれば、どのような製品でも効果が得られます。
Q6: フィルムのバリア性能はどのようにテストされますか?
OTR は通常、ASTM D3985 または ISO 15105-2 規格に従って測定され、WVTR は ASTM F1249 または ISO 15106-3 に従って測定されます。これらの標準化されたテストにより、フィルムの種類やサプライヤー間で一貫した比較が可能になります。