

共押出成形フィルムの技術的基礎
産業用真空包装および熱成形の分野では、材料層の選択によって、保存期間、構造的完全性、および含まれる製品の安全性が決まります。成形フィルムは通常、共押出によって製造される多層構造であり、さまざまなポリマーがその固有の物理的特性を活用するために組み合わされます。最も一般的な構成にはポリアミド (PA) とポリエチレン (PE) が含まれますが、高度な用途では、高性能バリアを作成するためにエチレン ビニル アルコール (EVOH) が導入されます。
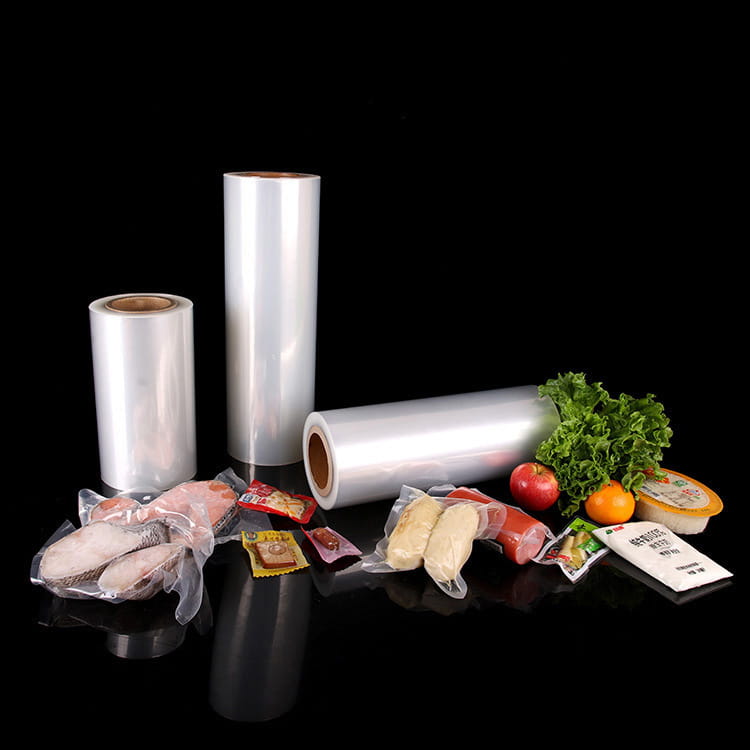
これらのフィルムの主な目的は、フィルムを金型に引き込んでキャビティを作成する熱誘起成形 (熱成形) を受けることです。このプロセスには、次の要素の微妙なバランスが必要です。 機械的強度、耐突刺性、ガス透過性の制御 。標準的な PA/PE 構造は多くの一般的な目的に役立ちますが、 9層EVOHハイバリア形成フィルム これは、酸素に敏感な商品の保存技術における大きな進歩を表しています。
PA/PEフィルムの組成と材質特性
PA/PE 成形フィルムは、軟包装業界の主力製品です。これらのフィルムは、構造特性にポリアミド (ナイロン) を使用し、シール機能にポリエチレンを使用しています。
ポリアミド (PA) の役割
PA は映画の「骨格」の役割を果たします。優れた熱成形特性を備え、金型の隅でフィルムが過度に薄くなることなく均一に延伸できます。も大きく貢献します 耐摩耗性と高温安定性 これは、包装サイクルのヒートシール段階で重要です。
ポリエチレン(PE)の役割
PE は製品と直接接触する最内層です。その主な機能は、信頼性の高いサービスを提供することです。 防湿層と広いヒートシールウィンドウ 。 PE は、充填プロセス中にシール表面が脂肪や液体で汚染された場合でも、パッケージの気密性と漏れ防止を確保します。
9層システムにおけるEVOHの利点を理解する
EVOH を共押出プロセスに導入すると、標準フィルムが高バリア溶液に変わります。 EVOH は、ガスをブロックするのに最も効果的な熱可塑性材料の 1 つとして広く認識されています。
9 層構造では、EVOH は通常、PA とタイ樹脂の層の間に「挟まれ」ます。このポジショニングは戦略的です。 EVOH は湿気に弱いため、EVOH を疎水性の層で囲むことで、 酸素透過率 (OTR) は一貫して低いままです 製品のライフサイクル全体にわたって。 9 層構成により、個々の層をより薄く、より高い精度で実現できるため、従来の 3 層または 5 層のフィルムよりも柔軟性が高く、保護力も高いフィルムが得られます。
比較分析: PA/PE vs. PA/EVOH/PE
これら 2 つのフィルム タイプのどちらを選択するかは、多くの場合、必要な保存期間と製品の酸化に対する感受性に依存します。以下に機能の違いを詳しく説明します。
| 特徴 | PA/PE成形フィルム | PA/EVOH/PE(9層) |
| 酸素バリア | 中程度(PAベース) | 優れた (EVOH ベース) |
| OTR (cc/m2・24h) | 通常 25 ~ 40 | 1.0未満 |
| 香りの保持力 | 良い | 素晴らしい |
| 耐突き刺し性 | 高 | 高est (9-layer symmetry) |
| 代表的な用途 | 冷凍食品、短期乳製品 | 生肉、MAP、長寿医療 |
実証されたように、 EVOHベースのフィルムのOTRは大幅に低い 、酸素にさらされると色の変化や風味の劣化が起こる製品の決め手となります。
9層共押出の技術的性能
最新の押出技術により、ポリマーを 9 つの異なる層に分散させることができます。この複雑さは美的目的ではなく、機能の最適化のためです。材料をより多くの層に分割することで、メーカーはいくつかの技術的マイルストーンを達成できます。
- 対称構造: フィルムのカールを軽減し、高速熱成形機の効率を向上させます。
- 強化された光沢と透明度: PA と特殊樹脂の複数の層により、小売店でのプレゼンテーションに不可欠な高透明度の仕上がりが実現します。
- 最適化された描画率: フィルムは構造上の破損を生じることなくより深く延伸(深絞り)できるため、かさばる工業用部品や大きな肉のカットに適しています。
産業および商業アプリケーションのシナリオ
B2B バイヤーは、フィルム技術を、物流および保管中にパッケージが直面する特定の環境ストレスに適合させる必要があります。
加工肉および生肉の包装
新鮮なタンパク質は好気性細菌の影響を非常に受けやすいです。 PA/EVOH/PE フィルムは調整雰囲気包装 (MAP) を容易にします 、酸素を置換するために特定の混合ガス (通常は CO2 と窒素) が注入されます。 EVOH バリアがないと、これらのガスが逃げ、酸素がパッケージ内に逆浸透して、急速な腐敗と「ブルーム」 (牛肉の赤い色) の喪失につながります。
医療機器の滅菌
医療用途では、形成フィルムは何年にもわたって無菌性を維持する必要があります。多層 PA 構造により、パッケージが脆くなったり気密シールを失ったりすることなく、ガンマ線照射や ETO 滅菌の厳しさに耐えることができます。高いバリア特性により、高感度の診断ツールを侵害する可能性のある汚染物質や湿気の侵入を防ぎます。
運用効率とマシンの互換性
生産の観点から見ると、熱成形ラインでのフィルムの物理的挙動が全体の運用コストを決定します。標準的な PA/PE フィルムは堅牢ですが、より高い加熱温度が必要な場合があります。対照的に、先進的な 9層フィルムは特定の樹脂を使用して設計されています これにより、成形温度が低くなり、エネルギー消費が削減され、パッケージの薄肉領域が焼けるリスクが最小限に抑えられます。
主要な運用指標には次のものが含まれます。
- 収量: 薄い 9 層フィルムは、厚い 5 層フィルムと同じ保護を提供できるため、1 ロールあたりのメートル数が増加します。
- 廃棄物の削減: ウェブ全体で一貫した厚さを制御することで、漏れや薄化が原因で拒否されるパッケージの数を減らします。
- シールの完全性: シーラント層内の高度な PE ブレンドにより、より早く溶融温度に到達するため、より速いライン速度が可能になります。
調達の選定基準の概要
PA/PE と PA/EVOH/PE のどちらを選択するかを決定する場合、調達部門は次の要素を評価する必要があります。
- 保管温度: 製品は冷凍されていますか (通常は PA/PE で十分です)、それとも冷蔵されていますか (EVOH を推奨)?
- 望ましい保存期間: 目標は 30 日ですか、それとも 180 日ですか?高い OTR 要件には EVOH が必要です。
- 成形深さ: 深いキャビティ (50mm 以上) は、9 層共押出の均一な延伸特性の恩恵を受けます。
- 物流上のストレス: 鋭利なエッジや重量のある製品には、多層ナイロン構造に見られる優れた耐突刺性が必要です。
よくある質問
Q1: EVOH が 9 層フィルムの真ん中に配置されているのはなぜですか?
EVOH は湿気に弱いため、ガスバリア性が低下する可能性があります。 PA層とPE層の間に配置すると、環境湿度や製品内部の湿気から保護され、その効果が保証されます。
Q2: PA/PEフィルムは真空包装に使用できますか?
はい、真空包装によく使用されます。ただし、EVOH 一体型フィルムと比較してガスバリア性が低いため、極端な保存寿命を必要としない製品に適しています。
Q3: 9 層フィルムは製造時の「漏れ」にどのように役立ちますか?
多層構造により、より正確な材料分布が可能になります。これにより、最終パッケージのピンホールや「漏れ」の主な原因となる、熱成形伸長中の弱い部分が防止されます。
Q4: EVOH フィルムの透明性は標準のナイロン フィルムと同等ですか?
はい、高品質の 9 層共押出フィルムは優れた透明度と光沢を提供し、多くの場合、より優れた層の精製により従来の構造の視覚的魅力を上回ります。