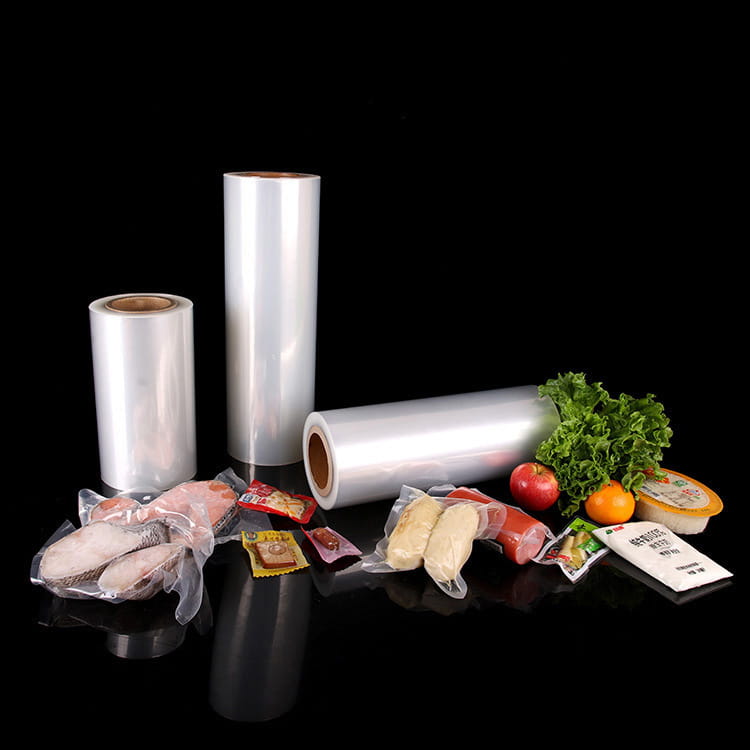


1. ポリエチレン フィルムの種類の定義:LDPE、LLDPE、HDPE
ポリエチレン (PE) フィルムは、その多用途性、耐薬品性、コスト効率により、軟包装の主流を占めています。産業用アプリケーションは、次の 3 つの主要なサブグループに依存しています。 LDPEフィルム (低密度ポリエチレン)、 LLDPEフィルム (直鎖状低密度ポリエチレン)、 HDPEフィルム (高密度ポリエチレン)。それぞれが、ポリマー鎖の分岐と結晶化度によって決定される、異なる機械的および光学的特性を提供します。これらの違いを理解することは、 ポリエチレンフィルムメーカー 食品包装、農業用カバー、または頑丈な産業用ライナーのソリューションを設計する場合。
LDPE は、高い柔軟性、透明性、衝撃強度が特徴です。 LLDPE は、短い分岐を備えた線状構造により、優れた引張強度と耐突刺性を備えています。 HDPE は高い結晶性を示し、剛性、バリア性能、優れた耐薬品性を備えています。以下の表は、インフレーションフィルムラインと押出コーティングプロセスで一般的に参照される主要な技術パラメータをまとめたものです。
| プロパティ | LDPEフィルム | LLDPEフィルム | HDPEフィルム |
|---|---|---|---|
| 密度 (g/cm3) | 0.917 – 0.930 | 0.915 – 0.925 | 0.941 – 0.965 |
| 引張強さ(MD、MPa) | 10~20 | 25 – 45 | 25~40 |
| 破断伸び(%) | 400 – 650 | 500 – 800 | 200 – 500 |
| 水蒸気透過率 (WVTR、g/(m²・日)) | 6~15 | 5~12 | 2~6 |
| 光学的な透明度 | 高 | 中~高 | 低不透明 |
| 代表的な用途 | シュリンクフィルム、軽包装、袋 | ストレッチラップ、ヘビーデューティサック、ライナー | 食料品、Tシャツバッグ、工業用シート |
現代の製造では、LDPE と LLDPE をブレンドすることで、靭性を維持しながら加工性が最適化されます。高強度用途の場合、 HDPEフィルム manufacturers 多くの場合、HDPE の剛性とシール層を組み合わせるために、キャストまたはインフレーションフィルムの共押出が使用されます。これらの特性プロファイルは、金型の設計、冷却効率、および巻線張力に直接影響します。 ポリエチレンフィルムロール 生産ライン。
2. インフレーションフィルム押出:チューブラーフィルムの中核技術
インフレーションフィルム押出法は依然として最も普及している製造技術です。 LDPEフィルム , LLDPEフィルム 、および多層共押出構造。このプロセスでは、溶融ポリマーが環状ダイを通して押し上げられ、内部空気によって膨張して気泡を形成し、エアリングによって冷却され、平らに潰されます。 ポリエチレンフィルムロール 在庫。主要な制御変数には、ブローアップ比 (BUR)、フロスト ライン高さ (FLH)、引取り速度が含まれ、これらが集合的にフィルムの機械的配向と厚さプロファイルを決定します。
工業データによると、2:1 から 4:1 の範囲の BUR が MD/TD 方向でバランスのとれた引張特性をもたらすことが示されています。モダン 吹き飛ばされたフィルムのライン 自動プロファイル制御、IBC (内部気泡冷却)、および重量計の注入を組み込んで、ゲージの変動を ±5% 未満に維持します。典型的なラインは、 工業用ポリエチレンロール 単層 HDPE では 250 ~ 500 kg/h の出力が可能ですが、多層ライン (3、5、または 7 層) は PA または EVOH 層を統合することでバリアを強化します。以下の概略図は、インフレーションフィルム押出システムの重要なコンポーネントを示しています。
上級者向け 吹き飛ばされたフィルムのライン 容量性センサーと自動ダイボルト加熱によるリアルタイムの厚さ監視を統合し、 カスタムポリシート 厳しい公差 (±5 ~ 8%) で生産されます。これらの技術的なアップグレードは、 工業用ポリエチレンロール 一貫したレイフラット幅と材料の無駄の削減が必要です。
3. 高度な共押出: PA/PE フィルムおよび PA/PP フィルム構造のエンジニアリング
真空包装、調整雰囲気包装 (MAP)、化学物質の封じ込めなど、要求の厳しいバリア用途には、単層 PE フィルムでは不十分です。エンジニアは、ポリアミド (PA) とポリオレフィンを組み合わせた多層共押出成形を利用しています。特に、 pa/peフィルム そして pa/ppフィルム 酸素バリア (PA 層) と密閉性および耐湿性 (PE または PP 層) を橋渡しする高度な工学構造を表します。このようなフィルムの酸素透過率 (OTR) は、標準 PE の 2000 cm3 以上と比較して、23°C、相対湿度 50% で 2 ~ 8 cm3/(m2・day・atm) と低くなります。
一般的な 5 層共押出構成 (PA/タイ/PE/タイ/PA または対称 PA/PE) では、PA コアが耐突き刺し性、芳香保持性、および機械的強度に貢献します。熱成形用途の場合、 pa/ppフィルム PE ベースの構造と比較して高い耐熱性 (融点 >160°C) を備えているため、レトルトパウチやホットフィル包装に最適です。工業試験のデータによると、共押出 PA/PE フィルムは耐屈曲亀裂性が向上するため、冷凍食品セグメントのパッケージ破損率が 40% 減少します。
PA/PE および PA/PP 共押出の主な利点
- 単層PEと比較して酸素バリアが最大98%向上。
- 深絞りトレー (絞り比 ≥6 mm) の優れた熱成形性。
- 油脂、溶剤に対する耐薬品性が向上します。
- 高速製袋・封緘ラインに対応。
主要な ポリエチレンフィルムメーカー 層間接着力 > 4 N/15mm を確保するために、専用の結合層樹脂を使用した多層ブローまたはキャスト ラインを採用します。結果は耐久性があります ポリエチレンフィルムロール 厳格な食品接触規制や EN 13678 などの工業規格を満たしたストック。
図: 多層ポリエチレンロールの製造 — バリアフィルム用の工業用共押出の例。
4. カスタムポリシートおよび工業用ロールの技術パラメータ
製造業 カスタムポリシート そして 工業用ポリエチレンロール 幅、厚さ、コアの直径、機械的特性を正確に制御する必要があります。典型的な ポリエチレンフィルムロール 寸法範囲は幅 500 mm ~ 3000 mm、ロール外径は最大 1000 mm (コア内径 76 mm または 152 mm) です。耐久性の高い工業用カバーまたは建設用防湿層用に、UV 安定剤と滑り止め表面処理を施した厚さ 100 ~ 300 µm の HDPE シートが製造されます。
カスタムシートのインフレーションフィルム押出における重要なパラメータはレイフラット幅であり、これは気泡の周囲とワインダーの張力と直接相関します。さらに、次の表に一般的な仕様の概要を示します。 LLDPEフィルム そして LDPEフィルム 工業用ロール:
| パラメータ | カスタムLDPEシート | 工業用LLDPEロール | HDPE 耐久性ロール |
|---|---|---|---|
| 厚み範囲(μm) | 25~250 | 40~200 | 80~350 |
| 最大ロール幅(mm) | 2800 | 3000 | 2500 |
| 引張強さ(MD、MPa) | 15~22 | 35~50 | 28–45 |
| 衝撃強度(ダーツ落下、g) | 150~350 | 350~800 | 200~500 |
| 追加オプション | スリップ、アンチブロック、UV | 帯電防止、滑り止め | UV、カーボンブラック |
のために カスタムポリシート 、メーカーは、厚さの均一性を維持するために、押出機のスクリュー設計 (混合セクションを備えたバリアスクリュー) とダイギャップ (0.8 ~ 2.5 mm) を調整します。閉ループ張力制御を備えた高速ワインダーにより、伸縮機構が不要になり、製袋やラミネートなどの下流の加工プロセスに不可欠な一貫したロール硬度が保証されます。
5. 業界全体でポリエチレンフィルムロールを活用する主な用途
適応力 LDPEフィルム , LLDPEフィルム そして coextruded structures translates into a wide spectrum of applications. Each market demands specific mechanical, optical, and barrier profiles:
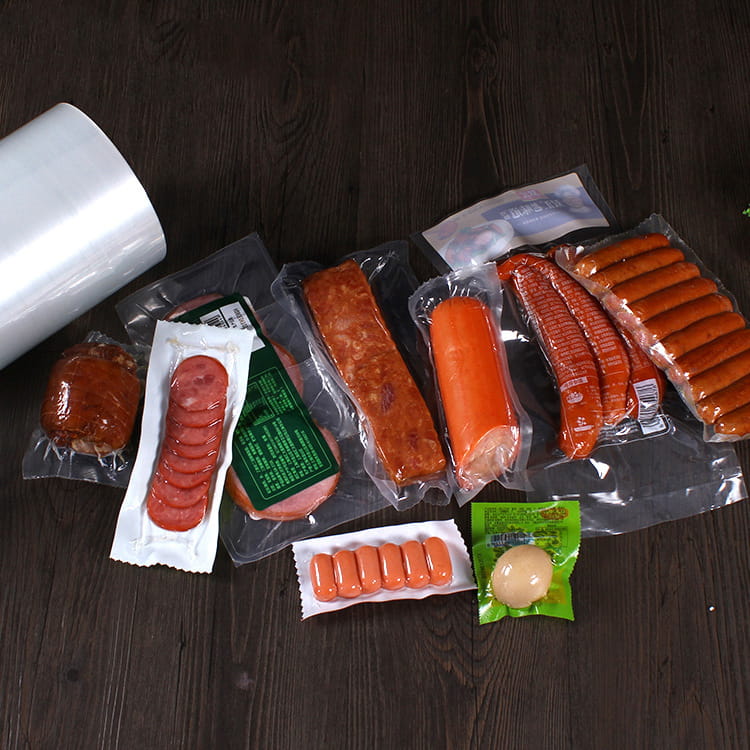
- 食品包装: 家禽トレイ用のLDPEベースのシュリンクフィルム、パレット包装用のLLDPEストレッチフード、 pa/peフィルム チーズまたは肉の保存用 (賞味期限を 7 日から 21 日に延長)。
- 農業映画: 温室カバー用の UV 安定化LDPE (寿命 12 ~ 24 か月) および多層 LLDPE/タイ/EVOH を使用したサイレージストレッチフィルムにより、酸素の侵入を 90% 削減します。
- 頑丈な工業用袋: 厚さ 120 ~ 180 µm の共押出 HDPE/LLDPE フィルムは、建設資材または化学粉末に対して 400 N を超える上部荷重耐性を達成します。
- 医療と衛生: PEに炭酸カルシウムフィラーを添加し、延伸して微細孔を形成することで製造された通気性フィルム。手術用ドレープや保護カバーに使用されます。
市場分析によると、世界的な需要は 工業用ポリエチレンロール 電子商取引のパッケージ化と自動化によって、毎年 4.2% のペースで成長しています。 ポリエチレンフィルムメーカー 振動引き取りを備えたインフレーションフィルムラインに投資してゲージバンドを削減し、ASTM D2103 規格を満たすロール品質を保証します。
6. フィルムメーカーの品質管理と材料の選択
高性能製品の一貫生産 ポリエチレンフィルムロール 在庫は厳格な品質プロトコルに依存しています。 ポリエチレンフィルムメーカー メルト フロー インデックス (MFI)、ゲル数、および光学特性についてラボでのテストを利用します。のために 吹き飛ばされたフィルムのライン 、オンライン監視システムは、容量センサーまたはベータゲージセンサーを介して厚さを追跡し、自動金型に閉ループフィードバックを提供します。 ASTM D882 に準拠した引張試験は、特定の伸び (例: ストレッチ フィルムの場合 >600%) を必要とするカスタムオーダーの場合に必須です。
材料の選択には、Ziegler-Natta またはメタロセン触媒 LLDPE のどちらかを選択することが含まれます。後者は分子量分布が狭く、透明性が向上します。高性能化に向けて カスタムポリシート 、分解ゲルを避けるために、再生率を制御する必要があります (産業廃棄物の 20% 未満)。さらに、静電ピンニングとコロナ処理 (38 ~ 44 dyne/cm) により、印刷適性とラミネート接着強度が保証されます。以下の表は、一般的な品質テストと合格基準の概要を示しています。
| テストパラメータ | 方法 | 代表的な仕様(LDPE/LLDPE) |
|---|---|---|
| 厚みの変化 | ASTM D374 | 公称値の±5% |
| 引張強さ(MD) | ASTM D882 | >20MPa (LDPE)、>35MPa (LLDPE) |
| エルメンドルフ ティア (MD) | ASTM D1922 | 150~400g |
| COF (フィルム間) | ASTM D1894 | 0.2~0.4 |
上級者向け manufacturers also perform dynamic mechanical analysis (DMA) to evaluate film modulus at varying temperatures, ensuring 工業用ポリエチレンロール 冷蔵保存 (-20°C) または高温環境 (60°C) で実行してください。
よくある質問 (FAQ)
Q1: 押出成形におけるLDPEフィルムとLLDPEフィルムの主な違いは何ですか?
LDPE は溶融強度が高く、加工が容易です。 吹き飛ばされたフィルムのライン 、より優れた透明度と光沢を提供します。 LLDPE は優れた引張強度、穿刺強度、引裂強度を備えていますが、粘度が高いため、より高いモーター出力が必要になります。加工性と機械的靭性のバランスをとるために、LDPE/LLDPE のブレンドが一般的です。
Q2: 食品包装用の PA/PE フィルムと PA/PP フィルムを比較するとどうですか?
pa/peフィルム 低コストで優れたシール性と防湿性を備え、低温/冷凍用途に適しています。 pa/ppフィルム 高温 (レトルト最高 121°C) に耐え、優れた耐薬品性を備えているため、調理済みの食事やホットフィル包装に最適です。
Q3: カスタムポリシートは工業用途後にリサイクルできますか?
はい、ほとんどのポリエチレン工業用ロールは機械的なリサイクルの流れを通じてリサイクル可能です。ただし、複数材料の共押出 (PA/PE) には分離または相溶化剤が必要です。多くの製造業者は、非食品接触層用のリサイクルペレットを製造するための産業廃棄物の引き取りプログラムを提供しています。
Q4: 耐久性の高い用途における HDPE フィルムの一般的な厚さの範囲はどれくらいですか?
のために construction vapor barriers and geomembranes, HDPE film thickness ranges from 150 µm to 500 µm. For grocery sacks or merchandise bags, thickness is typically 10–30 µm. HDPEフィルムメーカー 多くの場合、特定の剛性と引裂抵抗を実現するために添加剤で密度を変更します。
Q5: ポリエチレン フィルム ロールで一貫したゲージの均一性を確保するにはどうすればよいですか?
安定した溶融温度を維持し、厚さスキャンによる自動ダイボルト制御を使用し、バブル周囲の冷却空気の流れを最適化します。モダン 吹き飛ばされたフィルムのライン IBC(内部気泡冷却)搭載によりゲージ変動を±3~5%まで低減可能。