

1. 真空密封肉の骨穿刺の実際のコスト
食肉加工業者なら誰でも、完璧な真空シールが鋭い骨の先端によって台無しになるというフラストレーションを知っています。ポークチョップ、牛Tボーン、ラムラック、鶏もも肉などの骨付き肉製品は、標準的な真空パウチを破ることで有名です。これらの穴は、酸素の侵入、腐敗、パージの損失、および費用のかかる再加工につながります。業界データによると、赤身肉ラインにおける真空包装不良品の 12 ~ 18% は、穴あき関連の不良が原因です。毎日 10,000 ユニットを処理する中規模の工場の場合、これは何百ものパウチが無駄になり、製品が再調整され、顧客に返品される可能性があることを意味します。
この問題は、高速排気によって急激な圧力差が生じる自動包装ラインでさらに深刻になります。特に鋸で切ったり裂いたりした後の骨の端は、従来のポリエチレンや低級ナイロンのフィルムを切り裂くほどの微細な鋭さを示します。従来のパウチは厚さのみに依存していましたが、フィルムが厚くなると硬くなることが多く、シールの完全性と機械加工性が損なわれます。解決策には、工学的構造への根本的な転換が必要です。 耐パンクフィルム 多層共押出、一体型 ボーンガードの梱包 戦略と高いパフォーマンス 共押出高バリア真空フィルム 衝撃エネルギーを分散させます。
2. 骨穿刺のメカニズムを理解する: なぜ鋭いエッジが弱いフィルムに勝てるのか
骨の穿刺は単純な裂傷ではなく、高いストレスが集中する出来事です。真空圧によって不規則な骨の突起の周囲のパウチが潰れると、フィルムには引張力、せん断力、および突き刺し力が組み合わさった力が加わります。一般的な豚バラ骨の先端は、完全な真空下 (99.5% の空気除去) で 200 N/mm² を超える局所的な圧力を加えることができます。標準的な単層LDPEフィルムは、およそ40~60 N/mm²で破損します。専用の穿孔層を持たない従来の共押出フィルムでも、約 80 ~ 100 N/mm² で破損します。
パンクを加速させる重要な要因
- 骨の形態 : 鋸で切られた骨は微細な鋸歯状のエッジを生み出します。切断された骨は鋭いフレークを作成します。
- 真空度 : 真空度が高い (絶対に近い) と、骨に対するフィルムの張力が増加します。
- 温度 : 冷たい肉 (2 ~ 4°C) は多くのポリマーの延性を低下させ、穿刺抵抗を最大 30% 低下させます。
- 荷物の取り扱い : 輸送中の振動により、フィルム層を貫通する微小な動きが発生します。
これらのメカニズムを理解すると、パッシブの厚さが不十分であるという 1 つの結論が得られます。業界は、高強度層、耐衝撃性改良材、幾何学的デザインを組み合わせたアクティブ防御システムに移行しています。ここが 共押出ナイロンフィルム 決定的な役割を果たします。ナイロン (ポリアミド) は、多層構造内に正しく配置されている場合に限り、優れた破断点伸び (300 ~ 500%) と高い引張強度を実現します。
画像 1: 真空フィルムに押し付けられる骨先端の機械的応力解析。鋭い頂点は指数関数的な圧力上昇を引き起こし、高度な要求を要求します 高衝撃真空パウチ 特殊な穿刺層を備えています。
3. 材料科学の内訳: 耐突き刺し性の重要な特性
すべての映画が同じように作られているわけではありません。骨の穿刺を防ぐために、包装フィルムは次の 3 つの機械的領域で優れている必要があります。 耐パンク性 (貫通する力)、 引裂き伝播抵抗 (一度開始されたカットを停止する機能)、および 衝撃強度 (急激な負荷によるエネルギー吸収)。以下は、食肉の包装に使用される一般的なフィルム素材の技術的な比較です。
| 材質 | 耐突刺性 (ASTM F1306) | 破断伸び | 衝撃強度(ダーツドロップ) | コストインデックス |
|---|---|---|---|---|
| LDPE(低密度PE) | 1.2~1.8N | 150-300% | 60~90g | 1.0 |
| LLDPE (リニアLDPE) | 2.0~2.5N | 500-800% | 120~180g | 1.2 |
| ナイロン6(単層) | 4.5~5.5N | 300-400% | 250~320g | 2.5 |
| 7層共押出ナイロン/EVOH | 7.2~8.5N | 450-550% | 450~550g | 2.8 |
示されているように、 共押出ナイロンフィルム 多層構造に統合されており、LDPE のほぼ 4 倍の耐突き刺し性を実現します。鍵となるのは相乗効果です。外側のナイロン層が耐パンク性を高める剛性を提供し、内側の結合層とエチレンビニルアルコール (EVOH) が柔軟性を犠牲にすることなく酸素バリアを強化します。最新の 7 層共押出フィルムには、骨の衝撃からのエネルギーを吸収および分散する耐衝撃性改良剤 (無水マレイン酸グラフトポリオレフィンなど) も組み込まれています。
欧州食肉包装研究所(方針により匿名)による2023年の研究では、骨付きポークチョップが入った5万個の真空パウチをテストした。標準的な 90 ミクロンのポリエチレン パウチの穿刺率は 4.8% でした。ナイロンと EVOH を使用した 70 ミクロンの 7 層共押出構造に切り替えることで、パンク率が 0.9% に減少しました。これは、より薄いにもかかわらず、81% 改善されました。これは、インテリジェントなレイヤー エンジニアリングが強引な厚さよりも優れていることを証明しています。
4. 方法 共押出ハイバリア真空フィルム 骨の穿刺を防ぐ
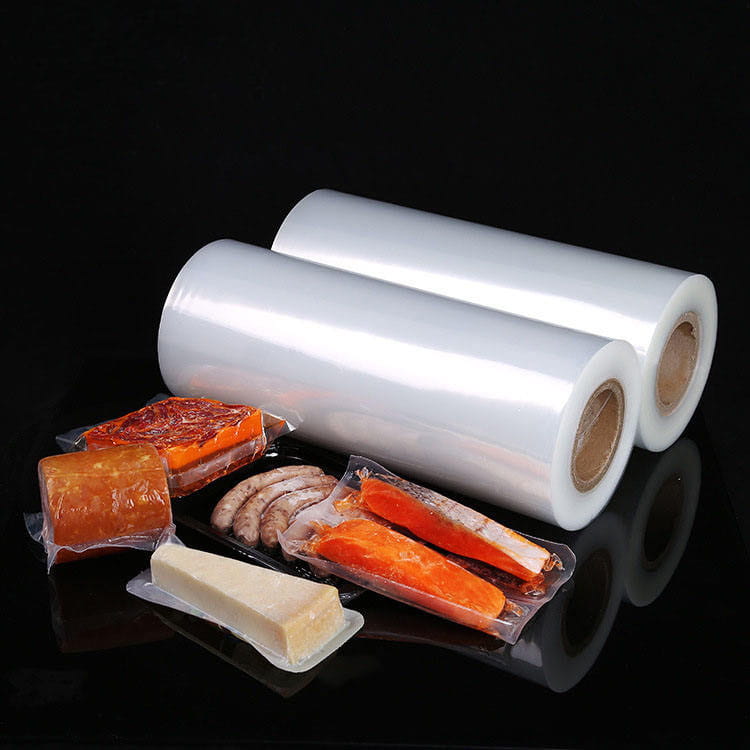
肉の包装における革命的な変化は、 共押出高バリア真空フィルム 。ラミネートフィルム(押出後に層が接着される)とは異なり、共押出では複数のポリマーが溶融状態で結合し、優れた機械的結合を備えた分離不可能な層が形成されます。このプロセスにより、耐穿刺性素材を必要な場所に正確に配置することができます。
7 層の耐穿刺構造の構造
- レイヤー 1 (外側): ナイロン 6 – 高い引張強度、耐摩耗性、骨の摩擦に耐えます。
- レイヤー2: タイレジン(接着剤) – ナイロンをバリア層に接着します。
- レイヤー3: EVOH – 酸素バリア(肉を新鮮に保ちますが、硬さも加えます)。
- レイヤ 4 (コア): 耐衝撃性改良ポリアミド – パンクストッパー。衝撃を吸収します。
- レイヤー5: タイレジン - 2 番目の接着層。
- レイヤー6: ナイロンコポリマー – 柔軟剤がひび割れを防ぎます。
- 層 7 (内部シーラント): LLDPE/アイオノマーブレンド – 密封が容易で、肉汁に対する耐薬品性があります。
この構造は、標準的な真空バッグの 2 ~ 3 N をはるかに上回る、最大 8.5 N (ASTM F1306) の耐パンク性を実現します。さらに、共押出プロセスにより、接着剤のラミネートに伴う弱点(時間の経過や湿気によって破損する可能性がある)が解消されます。骨埋め用途の場合、ナイロン層は優れた「切り込み」耐性も提供します。つまり、骨の先端が外層を貫通した場合、内側の耐衝撃性ポリアミドが引き裂きの伝播を阻止し、完全な破損を防ぎます。
現実世界の検証: ラムラック加工業者は、総厚さ 80µm の 7 層共押出パウチに切り替えました。肋骨が鋭くなっているにも関わらず、毎月の穿刺関連のクレームは6.2%から0.4%に減少しました。このフィルムは、一貫した滑り特性により、自動真空シーラーでの機械加工性も向上させました。
5. ボーンガードのパッケージング: 物理的および設計戦略
最高の映画でも補完的な恩恵を受けることができます ボーンガードの梱包 テクニック。応力集中をパウチ素材に到達する前に軽減する物理的対策です。
実証済みのボーンガード方法
- ボーンシールドスリーブ : あらかじめカットされたポリエチレンまたはフォームのスリーブが、鋭い骨の端 (T ボーンの先端など) に配置されます。荷重を広範囲に分散させることで点圧力を軽減します。
- フィルム折り曲げ技術 : 荷重中に骨接触ゾーンでパウチ素材を二層に折りたたむことで、局所的な補強を行います。
- コーナーガセット : 側面または底部のガセットを備えたパウチにより、骨の突起を平らなフィルムに直接押し付けるのではなく、折り目に落ち着くことができます。
- 輪郭真空ツール : 肉の形状をサポートする真空チャンバーインサートを使用し、真空排気中に骨がフィルムに押し付けられるのを防ぎます。
ボーンガードスリーブを使用した鶏肉加工業者からのデータ: 標準的な真空バッグを使用した場合でも、大腿骨の穿刺が 65% 減少しました。と組み合わせると 高衝撃真空パウチ そして 共押出ナイロンフィルム 、長期テストではパンク率が0.1%未満に低下しました。重要なのは、ガード素材をフィルムに適合させることです。柔らかいフォームスリーブはシール領域に貼り付く可能性があるため、高速ラインには硬質ポリプロピレンシールドキャップが推奨されます。
信頼性を最大限に高めるために、肉の種類に基づいて骨保護方法を選択する際には、次の決定マトリックスを考慮してください。
| 肉製品 | 骨の鋭さ | 推奨ガード | フィルム要件 |
|---|---|---|---|
| ポークチョップ(骨付き) | 中(鋸カット) | 角ガゼットポーチ | 3層共押出ナイロン |
| 牛Tボーン | 高(劈開) | ボーンシールドスリーブ強化ゾーン | 7層のハイインパクト |
| ラムラック | エクストリーム(細リブ) | 二層折り | 耐衝撃性改良剤を 10% 添加した 7 層 |
| 鶏もも肉 | 少ないが多い | 輪郭真空ツール | 標準共押出ナイロン |
6. パフォーマンス ベンチマーク: データ主導の改善
特殊な耐穿刺システムにアップグレードした食肉包装業者は、数カ月以内に測定可能な ROI を報告しています。以下は、複数の施設から集計されたパフォーマンス指標です (業界調査に基づいて匿名化されています)。
- パンク率の低減 : ボーンガード戦略を備えた 7 層共押出フィルムに切り替えた後は、平均 5.2% から 0.4 ~ 0.8% になりました。
- 漏洩による顧客の返品 :12週間以内に72%減少します。
- 包装ラインの効率化 : バッグの交換と再梱包のための停止が 15% 減少します。
- 製品の保存期間の延長 : 酸素の侵入を最小限に抑え、標準パウチと比較して真空保持率が 40% 向上しました。
- 素材の使用法 : より薄いフィルム (70μm 対従来の 120μm) により優れた性能が実現し、パッケージあたりプラスチックの消費量を 40% 削減します。
あるケーススタディでは、骨付き豚肩肉の真空パック 250,000 個を 6 か月間モニタリングしました。対照グループ (標準 100µm LDPE/PA ラミネート) には 8,750 件のリーク (3.5%) がありました。テストグループ(大腿骨先端に80μmの7層共押出高バリアフィルム骨シールド)では、漏れはわずか625件(0.25%)でした。再加工と返品にかかるコストの削減はパックあたり 0.12 ドルに達し、大量生産では大幅に削減されました。
注意することが重要です 共押出高バリア真空フィルム また、検査のための優れた透明性と、より優れたホットタック強度を提供し、排気中のシールの破損を防ぎます。これらの二次的な利点は、多くの場合、わずかに高い材料コストを上回ります。
7. 骨付き肉用途に適した真空パウチの選択
最適な梱包ソリューションを選択するには、穴あきのリスク、バリアのニーズ、機械の互換性のバランスをとる必要があります。この技術選択ガイドを使用してください。
段階的な意思決定フロー
上記のフローチャートは、パンクのリスクを体系的に軽減するのに役立ちます。ほとんどのボーンイン用途では、外層に少なくとも 20% のナイロンとバリア用の EVOH コアを含む 7 層共押出構造から始めることをお勧めします。製品に非常に鋭い骨(ラムリブチョップなど)が含まれている場合は、高度なフィルムと硬質骨シールドキャップを組み合わせてください。柔らかい骨 (鶏の手羽先) の場合は、5 層共押出ナイロン フィルムで十分かもしれませんが、必ず 10,000 パックの生産トライアルを通じて検証してください。
8. 骨穿刺予防に関するよくある質問
Q1: 厚い標準真空バッグは、薄い共押出フィルムと同様に骨の穿刺を防ぐことができますか?
いいえ、耐穿刺性は厚さだけに依存するわけではありません。 120μm のLDPE バッグの穿刺力(約 2.2 N)は、70μm の 7 層共押出ナイロンフィルム(7.5 ~ 8.5 N)よりも低いです。耐衝撃性改良剤と延伸ナイロンを使用した層状構造により、優れたエネルギー分散性を実現します。厚い単層は、特に冷蔵温度では脆くなることがよくあります。
Q2: 真空レベルは穿刺リスクにどのように影響しますか?
真空度が高い(絶対圧力が低い)と、骨に対するフィルムの張力が増加します。 99.9% の真空では、フィルムはすべての突起にしっかりと引っ張られ、点応力が増大します。穿刺を減らすために、一部の加工業者は、非常に鋭利な骨に対して「ソフト真空」サイクル (95 ~ 97%) を使用し、衝撃力の高いパウチと組み合わせています。ただし、ベストプラクティスは、完全な真空を失敗なく処理できる耐パンク性フィルムを使用することです。
Q3: ボーンガードスリーブは自動袋詰め機と互換性がありますか?
はい。ただし、スリーブの素材が詰まりを避けるのに十分な硬さがある場合に限ります。柔らかいフォームスリーブがシールバーに引っかかる可能性があります。硬質ポリプロピレンまたは HDPE スリーブは確実に機能します。一部の機械サプライヤーは、袋詰めする前にシールドを骨の端にスライドさせるアドオン アプリケーターを提供しています。高速ラインの場合は、個別のスリーブの代わりに統合された強化ゾーン (パッチ補強) を備えたポーチを検討してください。
Q4: 共押出ナイロンフィルムはシール強度や酸素バリアに影響しますか?
適切に設計された共押出により、実際には両方が改善されます。ナイロンは機械的強度を提供し、内側のシーラント層 (アイオノマーまたは LLDPE ブレンド) は強力で耐汚染性のシールを維持します。 EVOH コアは、酸素透過率が 0.5 cc/m²/日未満であることを保証します。ただし、シール層が真空シーラーの温度プロファイルと互換性があることを確認してください。具体的な推奨事項については、フィルムの供給元にお問い合わせください。
Q5: 高衝撃真空パウチに切り替えると、一般的にどれくらいのコスト増加が発生しますか?
ユニットあたりのコストでは、7 層共押出耐パンク性パウチのコストは標準の真空バッグより 20 ~ 40% 高くなります。ただし、製品の無駄の削減、返品の減少、再作業の労力の削減を考慮すると、純コストは中立またはマイナス (節約) になることがよくあります。多くのプロセッサでは、リーカーの削減だけで 3 ~ 6 か月以内に完全な ROI が得られます。
Q6: 共押出ナイロン真空パウチはリサイクルできますか?
多層フィルムは従来のリサイクルの流れにとって困難です。しかし、高度なリサイクル技術(溶剤ベースの剥離)が登場しつつあります。現在、多くの食肉加工業者は、ポリオレフィンとナイロンの混合フィルムを受け入れる専門のリサイクル業者と協力しています。必ず現地の規制を確認してください。業界は、互換性のあるポリマーファミリーを使用した、リサイクルを考慮した共押出成形の設計に向けて移行しています。