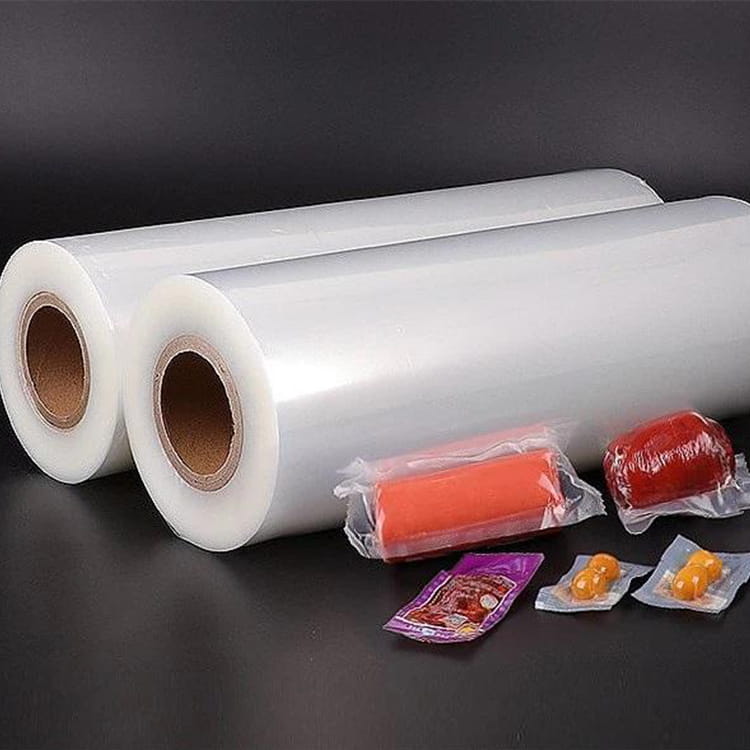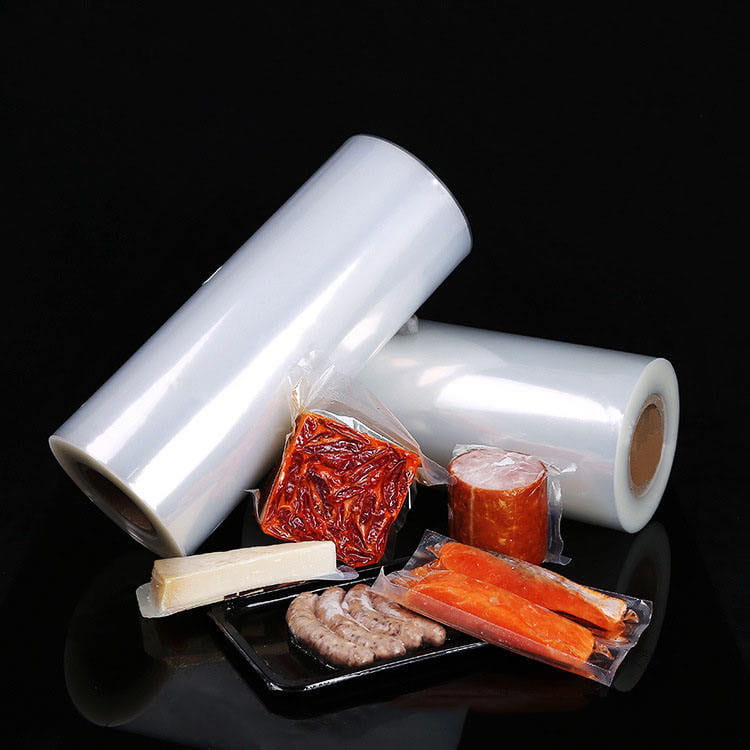


はじめに: 食品包装に隠れたリスク
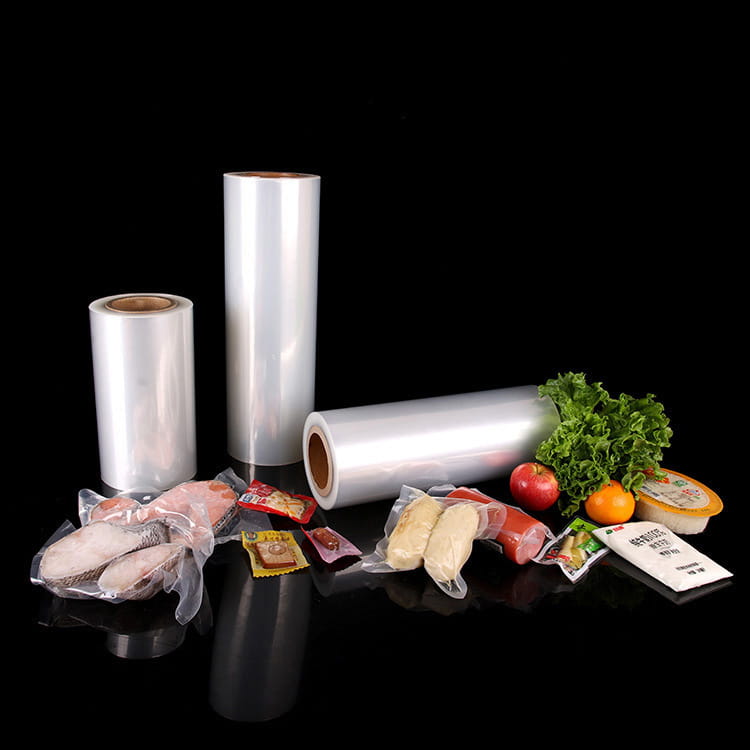
食品の包装は、鮮度を保ち、見た目に魅力を与えるだけではありません。表面の下では、透明な柔軟フィルムの製造プロセスにより、食品に移行する化学的危険が引き起こされる可能性があります。数十年にわたり、溶剤ベースの接着剤を使用したラミネート加工が製造の業界標準となってきました。 透明共押出プラスチック包装フィルム しかし、最近の共押出技術の進歩により、根本的により安全なアプローチが提供されています。この記事では、共押出とラミネートを比較し、食品と接触する用途で無溶剤透明フィルムが好まれる選択肢となっている理由に焦点を当てます。
食品と接触する材料に対する規制の監視が強化されており (EU 枠組み規制 (EC) 1935/2004、米国 FDA 21 CFR など)、クリーンラベル包装に対する消費者の需要が高まっているため、これら 2 つの製造ルートの技術的な違いを理解することが、包装エンジニアやブランド所有者にとって不可欠です。私たちは機械的特性、バリア性能、光学的透明性、そして最も重要な化学的安全性を調査します。
共押出とは何ですか?接着剤を使わずにフィルムを構築する
共押出は、複数のポリマー溶融物をフィードブロックまたはマルチマニホールド ダイを通して組み合わせて単一の多層フィルムを形成する単一ステップのプロセスです。接着剤を使用してあらかじめ作成された層を結合するラミネートとは異なり、共押出では、冷却するときに隣接する層の間に分子結合が形成されます。これにより、溶剤や水性接着剤が不要になります。
共押出透明フィルムの主な特徴
- 層数: 通常は 3 ~ 11 層で、それぞれが特定の機能 (シーラント、バリア、構造サポート) を果たします。
- 結合メカニズム: 熱融着 – 追加の化学物質を使用せずにポリマー鎖が界面全体で絡み合います。
- 残留溶剤:ゼロ。接着剤を使用しないということは、残留溶剤、イソシアネート、アミンが存在しないことを意味します。
- 光学的透明度: 達成可能 高透明インフレーションフィルム または キャスト共押出プラスチックフィルム ヘイズ値が 5% 未満。
最新の共押出ライン 透明な食品包装フィルム 高度なスクリュー設計を使用して、均一な溶融温度と層の厚さを維持します。典型的な 7 層 多層透明バリアフィルム 接着剤を一滴も使わずに、EVOH による酸素バリア、結合層による接着、mLLDPE によるシール性を実現します。
ラミネート: 接着剤の依存性の問題
ラミネート(ドライラミネートまたは溶剤ベースのラミネートとも呼ばれる)には、2 つ以上の単層フィルムまたは共押出フィルムを個別に製造し、ローラー システムで塗布した接着剤を使用してそれらを貼り合わせることが含まれます。接着剤は通常、酢酸エチル、MEK、トルエンなどの有機溶媒に溶解し、その後乾燥トンネルで蒸発させます。
汚染が発生する場所
- 不完全な蒸発: 最適な乾燥下でも、微量の残留溶媒 (100 万分の 1) が層の間に閉じ込められたままになる可能性があります。
- 接着剤の移行: ポリウレタン接着剤の低分子量オリゴマーは、特に脂肪性または酸性の食品の場合、シーラント層を通って食品中に移行する可能性があります。
- 異臭移行: 酢酸エチルなどの残留溶媒は、チョコレートやコーヒーなどの敏感な製品に検出可能な異臭を生成します。
独立した試験 (150 個の軟包装サンプルに関する 2022 年の欧州調査のデータ) では、溶剤ベースのラミネートフィルムには平均残留溶剤レベルが 8.7 mg/m² あるのに対し、共押出フィルムには残留溶剤レベルが存在しないことがわかりました。ラミネートに使用される無溶剤 (100% 固体) 接着剤でも、溶剤ほど厳密に規制されていないモノマー残留物が導入されますが、それでも潜在的な移行リスクが生じます。
のために 透明軟包装フィルム また、時間の経過やレトルト条件下で接着剤が劣化すると、ラミネート加工によって潜在的な剥離点が発生します。対照的に、共押出では層が分子レベルで融合されるため、層間剥離が起こりにくくなります。
無溶剤が重要な理由: 健康と規制の推進要因
残留溶剤は単なる品質問題ではなく、法的責任と健康上の責任を負います。世界中の規制機関は、食品と接触する材料中の溶剤の厳しい移行制限を設定しています。たとえば、EU のプラスチック規制 (EU) No 10/2011 では、多くの溶剤に対する特定の移行限度 (SML) が指定されていますが、溶剤は最終フィルムに意図的に添加されるものではなく、除去する必要がある加工助剤であるため、施行は困難です。
安全性の比較表: 共押出成形とラミネート成形
| パラメータ | 共押出(無溶剤) | 溶剤系ラミネート |
|---|---|---|
| 残留溶剤 | なし (0 mg/m²) | 通常 5 ~ 15 mg/m² |
| 接着剤移行のリスク | なし(接着剤なし) | 第一級芳香族アミン、イソシアネートも可能 |
| 加熱による剥離 | 非常に低い (共押出ボンド) | 中程度から高程度 |
| 層の厚さの許容差 | ±5%(代表値) | 接着剤のばらつきによる±10% |
| 光学的ヘイズ (50μm透明フィルムの場合) | 2~4% | 4~8% (粘着層によりヘイズが発生します) |
| 酸素バリア(EVOH系用) | 優れています (共押出された結合層により EVOH の結晶化度が維持されます) | 良好ですが、時間の経過とともに接着剤がバリアーを劣化させる可能性があります |
のために applications like fresh meat, cheese, or ready meals, a 透明な多層包装フィルム 共押出によって製造されるため、最も安全なプロファイルが得られます。大手クイックサービスレストランチェーンは、ラミネート加工品に溶剤残留物が検出されたことを受け、ソースやドレッシング用の共押出パウチへの切り替えを開始している。
プロセス概略図: 共押出とラミネートライン
次の SVG は、製造ステップの基本的な違いを示しています。共押出では溶融物を 1 つのダイに組み合わせますが、ラミネートではフィルムの製造、接着剤のコーティング、乾燥、接着を個別に行う必要があり、各ステップで汚染が発生する可能性があります。
共押出フィルムの光学的および機械的優位性
安全性を超えて、共押出は食品包装にとって重要な機能的利点を提供します。 高透明インフレーションフィルム 共押出法で製造された接着剤層は光を散乱させないため、優れた透明性を実現します。 60 µm の共押出 PE ベースの透明フィルムの一般的なヘイズ値は 2 ~ 3% ですが、ポリウレタン接着剤を使用した同等の積層構造では 5 ~ 7% です。のために キャスト共押出プラスチックフィルム ヘイズは 1.5% まで低くできるため、製品の視認性が購入の意思決定につながる高級菓子やベーカリーの包装に最適です。
ストレス下での機械的完全性
共押出フィルムは、隣接する層のポリマー鎖が相互拡散するため、優れた層間接着力を示します。これは特に重要です 共押出PEフィルム透明 垂直フォーム充填シール (VFFS) アプリケーションで使用されます。逆に、ラミネートフィルムは、シールジョーや落下試験中に剥離する危険性があります。冷凍野菜用の 1,000 個の VFFS パウチを比較した 2021 年の研究では、共押出構造の -20°C で 6 か月の保管後の層間剥離率が 0% であったのに対し、溶剤ベースのラミネートでは接着剤の脆化により層間剥離率が 2.4% であることがわかりました。
のために modified atmosphere packaging (MAP), a 多層透明バリアフィルム 共押出 EVOH を使用すると、23°C/50% RH で 0.5 cc/m²/日という低い一貫した酸素透過率 (OTR) が実現します。ラミネート加工では、接着層が追加のバリアとして機能するため、OTR の変動が生じる可能性がありますが、コーティングの厚さが不均一であるため、ガス透過のためのマイクロチャネルが作成されます。
実際のパフォーマンスデータ: 共押出とラミネート
違いを定量化するために、中規模の軟包装コンバーターからの生産データ (匿名化された業界ベンチマーク) を分析しました。以下の表は、ドライフード包装用透明バリアフィルム (厚さ 80µm、目標 OTR < 2 cc/m²/日) の 50 回の生産における平均品質指標をまとめたものです。
| メトリック | 共押出フィルム | ラミネートフィルム(溶剤系) |
|---|---|---|
| 平均ヘイズ (%) | 2.8 | 6.2 |
| 総残留溶媒 (mg/m²) | 0 | 11.3 |
| 層厚変化 (CV%) | 4.2 | 9.7 |
| レトルト(121℃、30分)後剥離強度(N/15mm) | 4.8 | 2.1 (接着剤の劣化) |
| 酸素透過率の変動性 (10 サンプルの SD) | 0.18 | 0.52 |
| 異臭検出 (官能パネル、変換後 7 日) | なし | サンプルの 14% で検出されました |
これらの数字は、共押出により溶剤のリスクが排除されるだけでなく、より一貫した光学特性とバリア特性が得られることを示しています。のために 透明な食品包装フィルム 高脂肪製品(チーズ、ナッツなど)と直接接触することを目的としているため、脂質に移行する可能性のある接着性オリゴマーが存在しないことが決定的な利点となります。
用途に適した共押出透明フィルムを選択する方法
を選択するときは、 透明な共押出プラスチック包装フィルム では、次の技術パラメータを考慮してください。
- 層構造 :乾物用の3層(シーラント/タイ/バリア)。高バリアまたは非対称特性要件には 5 層または 7 層。
- シーラント層 : 低温シール用の mLLDPE または VLDPE。 EVA によりホットタックが向上します。堆肥化可能なオプションの PLA。
- バリア層 : EVOH (酸素用) またはポリアミド (耐穿刺性と適度なバリア用)。
- 光学グレード : 曇りを避けるために、外層にのみアンチブロックおよびスリップ添加剤を指定します。のために 高透明インフレーションフィルム 、エルカミドなどの非移行性スリップ剤を 500 ppm 以下で使用してください。
- 厚み分布 : CD の厚さプロファイルを要求します。適切に調整された鋳造共押出ラインは、±3% の公差を達成できます。
のために frozen food applications, coextruded films maintain flexibility at -40°C without adhesive cracking — a limitation of many laminated structures. For products requiring retort sterilization (e.g., pet food pouches), a coextruded structure with polypropylene sealant and EVOH barrier withstands 121°C without delamination, whereas laminated pouches often require expensive solventless adhesives rated for retort.
よくある質問
Q1: 共押出フィルムは常にラミネートフィルムより高価ですか?
必ずしもそうとは限りません。シンプルな 3 層構造の場合、共押出成形は原材料の無駄が少なく、接着剤の購入が不要なため、コスト競争力が高くなります。 7 層ハイバリアフィルムの場合、共押出ではダイの初期コストが高くなる可能性がありますが、溶媒回収システムや接着剤塗布ユニットが不要になるため、多くの場合、年間 500 万平方メートルを超える規模では平方メートル当たりの総コストが同等かそれより低くなります。
Q2: 共押出フィルムはラミネートフィルムと同じバリア特性を達成できますか?
はい。共押出では、7 層 EVOH ベースの構造を使用して、酸素透過率が 0.1 cc/m2/日未満のフィルムを製造できます。実際、共押出成形では、不均一な浸透経路として機能する接着層がないため、より安定したバリアが得られることがよくあります。水蒸気バリアの場合、共押出された HDPE または PP 層は、接着剤で接着された代替品と同様に効果的です。
Q3: 共押出フィルムはすべて無溶剤ですか?
絶対に。共押出では、接着剤、プライマー、溶剤を使用しません。唯一の成分は、熱可塑性樹脂と溶融ブレンドされた許可された添加剤 (酸化防止剤、安定剤、スリップ剤) です。これにより、共押出は本質的に EU および FDA の残留溶剤規制に準拠するようになります。
Q4: 共押出透明フィルムから最も恩恵を受けるのはどのタイプの食品包装ですか?
化学物質の移行が重要な用途: ベビーフードのパウチ、有機農産物の袋、チーズの包装、医療栄養製品、および高脂肪含有食品 (親油性溶媒と接着性モノマーが優先的に脂肪に移行するため)。また、冷凍食品やレトルトパウチも共押出の層間剥離耐性の恩恵を受けます。
Q5: フィルムがラミネートではなく本当に共押出であるかどうかを確認するにはどうすればよいですか?
四酸化オスミウム (ポリエーテルベースの結合層の場合) で染色した後、または FTIR 顕微鏡を使用して、顕微鏡で断面を検査します。共押出層は連続した先細りの界面を示しますが、ラミネートフィルムには独特で不均一な接着ラインが見られます。もう 1 つの簡単なテスト: フィルムを 140°C でヒートシールして剥がします。共押出されたフィルムはシーラント層内で凝集破壊を示しますが、ラミネートは接着界面で剥離する可能性があります。
結論: 無溶剤共押出への移行は避けられない
世界的に規制が強化されています。 EU は、酢酸エチルなどの一般的な溶媒の特定の移行限度を 5 mg/kg から 1 mg/kg に引き下げることを検討しています。消費者テストサービスは、包装において「溶剤フリー」の主張が「BPA フリー」と同じくらい重要になりつつあると報告しています。メーカー向け 透明軟包装フィルム 共押出への移行は、安全性を向上させるだけでなく、競争力を高めるために必要です。
共押出による成果 透明な多層包装フィルム 化学物質移行のリスクがゼロ、優れた光学的透明性、一貫したバリア、堅牢な機械的完全性を備えています。マルチ押出機ラインへの設備投資はラミネーターよりも高くなりますが、接着剤、溶剤、乾燥エネルギーの排除による運用節約に加え、規制遵守リスクの排除により、中量生産業者にとって 2 ~ 3 年以内に魅力的な ROI が得られます。
のために brand owners seeking to market “clean label” or “no chemical contact” packaged foods, specifying a 透明な共押出プラスチック包装フィルム 最も信頼でき、検証可能なアプローチです。業界が循環経済モデルに移行するにつれて、共押出単層互換構造も混合材料ラミネートよりもリサイクルしやすくなっています。安全で透明な食品包装の未来は、溶剤を含まない共押出成形です。